
Un solo lote de piezas automotrices o industriales que falla en una prueba de rociado de sal ASTM B117 de 1,000 horas cuesta miles de dólares en retrabajo. En la mayoría de las líneas de pretratamiento, la delaminación catastrófica del recubrimiento no proviene de una cabina de polvo defectuosa o un horno de curado defectuoso. Se remonta a una ruptura en la etapa de recubrimiento de conversión, impulsada por un equilibrio de baño inestable. Mantener el correcto pH del fosfato de zinc es la principal defensa contra fallos de adhesión de pintura y un tiempo de inactividad masivo en la producción.
Los formuladores químicos industriales como Xinsheng diseñan la química de pretratamiento para operar dentro de límites químicos estrictos. Si su línea de producción enfrenta mala adhesión de pintura, oxidación rápida o consumo químico excesivo, auditar los parámetros de su baño es el primer paso correctivo. Contacte a nuestro equipo de ingeniería hoy para solicitar una auditoría química o una consulta técnica para su línea de acabado.
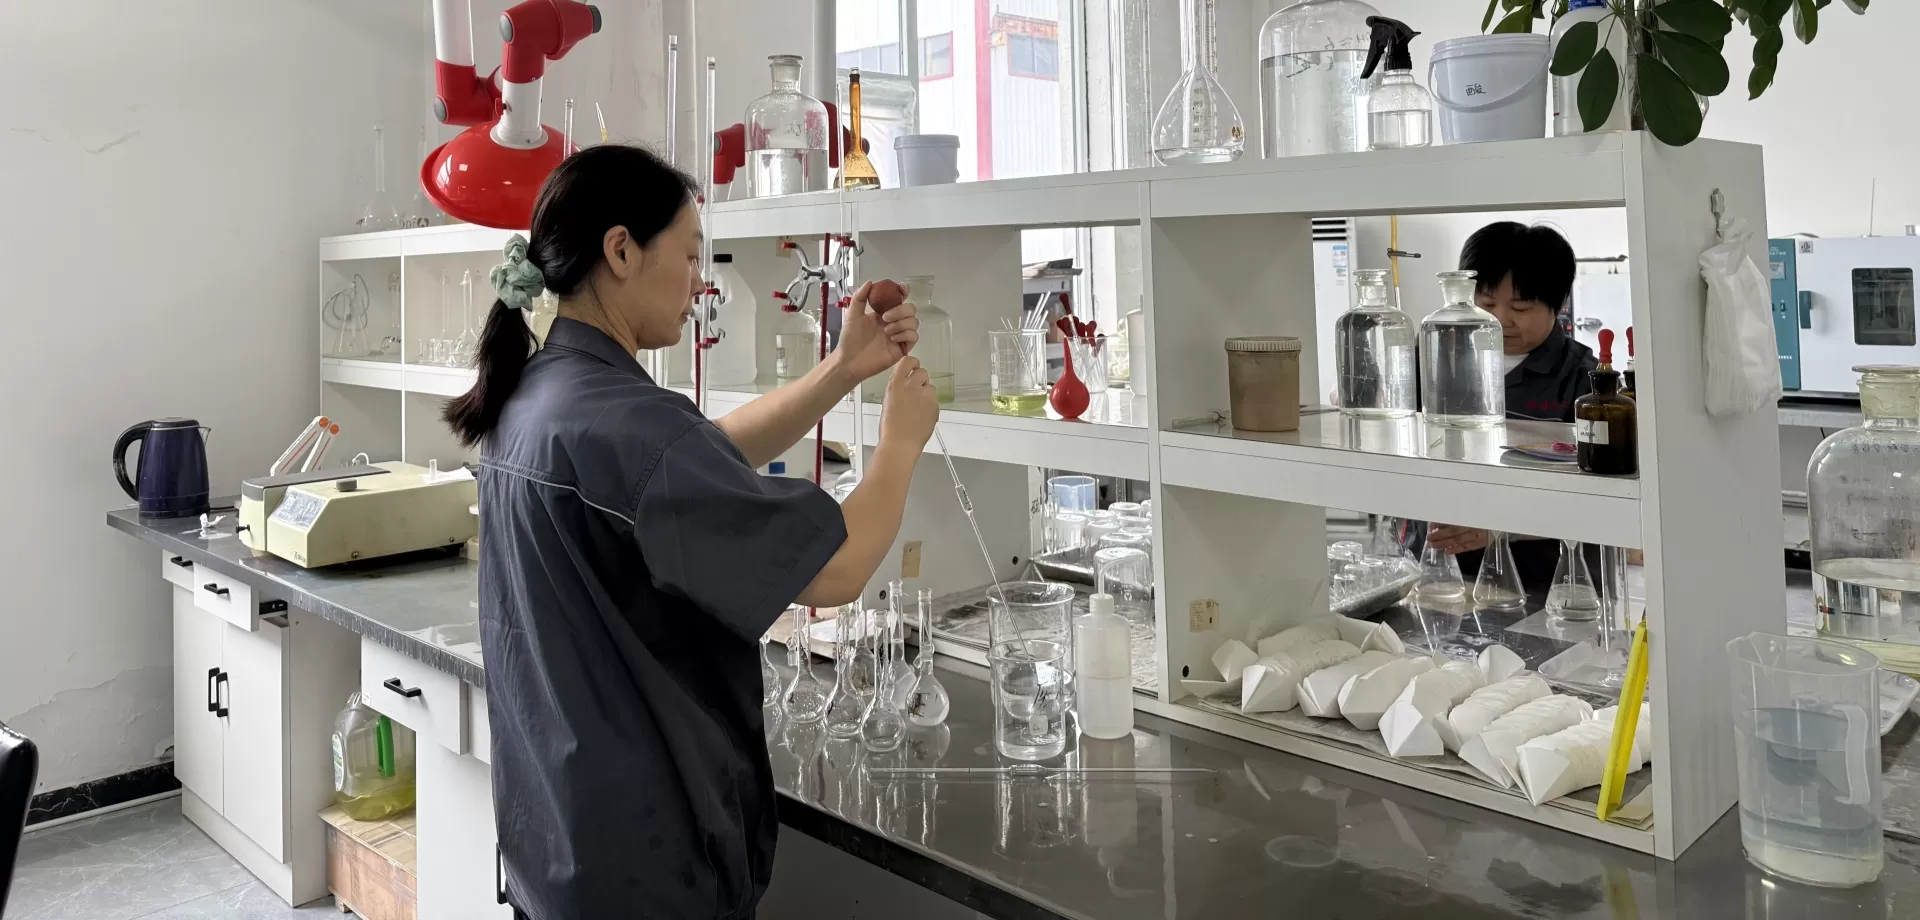
La Química del pH del Fosfato de Zinc: Más Allá de la Metrología Básica
Muchos operadores de planta asumen que sumergir una sonda de pH manual estándar en un baño de fosfatado proporciona una imagen completa de la salud del baño. Esta suposición es un error frecuente y costoso. Si bien medir la acidez del baño con un electrodo es esencial, confiar únicamente en lecturas simples sin comprender la dinámica ácida conduce a una química de tanque incontrolada.
La deposición de un recubrimiento de conversión de fosfato de zinc depende de un equilibrio químico balanceado:
3Zn2+ + 2H2PO4- + 4H2O ↔ Zn3(PO4)2·4H2O ↓ + 4H+
Esta reacción demuestra que la cristalización libera iones de hidrógeno libres en la solución. A medida que los iones de hidrógeno se acumulan, la reacción directa se ralentiza o se detiene por completo. Controlar el pH del fosfato de zinc rige directamente qué tan rápido o lento se desplaza este equilibrio.
El Equilibrio Ácido: Ácido Libre vs. Ácido Total
Para dirigir con precisión el baño, los técnicos de acabado superficial rastrean tres parámetros distintos:
Valor de pH: Mide la actividad de iones de hidrógeno activos. En el fosfatado de zinc pesado y microcristalino, este valor generalmente oscila entre 2.5 y 3.5.
Ácido Libre (FA): Representa el ácido fosfórico y nítrico libre no reaccionado presente en el baño. FA controla el micro-etching inicial del sustrato metálico.
Ácido Total (TA): Engloba tanto el ácido libre como los componentes de ácido fosfórico químicamente unido que mantienen iones de zinc, níquel o manganeso en solución.
La métrica impulsora en cualquier línea de producción es la Relación Ácida (Ácido Total / Ácido Libre). Si su relación ácida cae fuera de especificación, rastrear el pH bruto por sí solo no evitará defectos microestructurales en la capa cristalina depositada.
La Ventana de Operación Objetivo a Través de Sustratos y Configuraciones de Línea
Formular una línea de pretratamiento robusta requiere igualar los parámetros operativos tanto con la aleación metálica como con el método de aplicación. El pH del fosfato de zinc óptimo varía dependiendo de si las piezas se mueven a través de un túnel de rociado o una serie de tanques de inmersión.
1. Sistemas de Pulverización vs. Inmersión
Las líneas de pulverización operan con mayor energía mecánica. El impacto físico acelera la reacción química, expulsando dióxido de carbono y acelerando el recambio del baño. Como resultado, los sistemas de pulverización generalmente operan con tiempos de contacto ligeramente más bajos (60 a 120 segundos) y requieren un monitoreo más estricto porque la agitación mecánica puede inducir variaciones locales. Las líneas de inmersión dependen puramente de la difusión química y las corrientes térmicas, requiriendo tiempos de inmersión más largos (3 a 5 minutos) y una acidez estable y tamponada para prevenir el agotamiento ácido localizado en la capa límite del metal.
2. Sensibilidades del Substrato
Acero Laminado en Frío (CRS): Altamente susceptible a la sobregrabación a bajo pH. Una caída por debajo del rango recomendado conduce directamente a una disolución excesiva de hierro y una fuerte contaminación por fosfato de hierro en el baño.
Acero Galvanizado (HDG/EG): El zinc se disuelve rápidamente cuando se expone a soluciones ácidas agresivas. Mantener límites más estrictos previene películas pasivantes prematuras que privan de cristalización.
Aleaciones de Aluminio: A menudo requieren formulaciones de tri-cationes (conteniendo Zinc, Níquel y Manganeso) combinadas con aditivos de fluoruro. El pH del baño debe mantenerse estrictamente tamponado para evitar ampollas y estructuras de grano desiguales.
Xinsheng trabaja directamente con ingenieros de acabado para personalizar las químicas del baño, equilibrando las proporciones químicas a través de los programas de producción de metales mixtos.
Matriz Diagnóstica: Identificación y Corrección de Desviaciones de pH
Cuando los parámetros químicos se desvían, los signos físicos resultantes en sus piezas y equipos proporcionan pistas diagnósticas claras. La acción rápida mantiene las piezas dentro de las especificaciones y salva su química de un fallo total.
Escenario A: El Baño Funciona Demasiado Ácido (pH Demasiado Bajo / Ácido Libre Demasiado Alto)
Cuando el pH del fosfato de zinc cae significativamente por debajo de la línea base (por ejemplo, cayendo por debajo de 2.2 en un sistema diseñado para 2.8), el equilibrio químico se inclina hacia la grabación excesiva del sustrato en lugar de la cristalización de la película.
Síntomas Observados: Pesos de recubrimiento bajos, parches de metal desnudo, manchas en polvo grisáceo ("ceniza"), y oxidación flash inmediata antes de entrar en el horno de secado.
Impacto en el Proceso: Acumulación extrema de hierro en el baño, lo que lleva a un agotamiento prematuro del baño.
Acción Correctiva: Dejar de reponer con concentrado de ácido primario. Neutralizar el exceso de ácido libre utilizando soda cáustica diluida o un reponedor neutralizante aprobado mientras se monitorea la Relación Ácida hasta que regrese a los parámetros objetivo.
Escenario B: El Baño Funciona Demasiado Alcalino (pH Demasiado Alto / Ácido Libre Demasiado Bajo)
Cuando el pH del fosfato de zinc supera 3.5, la solución ya no puede mantener compuestos de fosfato de zinc terciario disueltos en suspensión líquida. La reacción cambia prematuramente al modo de precipitación.
Síntomas Observados: Cristales gruesos y sueltos que se desprenden con un roce del dedo; mala adhesión de cruzado después del recubrimiento E-coat o recubrimiento en polvo; acumulación rápida de sedimentos en el tanque de inmersión.
Impacto en el Proceso: Las tuberías del intercambiador de calor acumulan una gruesa escama, reduciendo la eficiencia de transferencia de calor y forzando paradas para limpieza.
Acción Correctiva: Titrar cuidadosamente el reponedor de ácido fosfórico de vuelta al tanque. Verificar el sistema de alimentación del acelerador químico (como nitrito de sodio o potenciadores orgánicos) para asegurar que la sobreaceleración no esté consumiendo iones de hidrógeno activos demasiado rápido.
Optimización de Costos: Reducción de Lodos y ROI de Automatización
La formación excesiva de lodos es el desafío operativo más costoso en la fosfatación de zinc. Los lodos son esencialmente fosfato de zinc terciario e insoluble y fosfato de hierro precipitados fuera de la capa límite del sustrato. Cuando un mal control del baño aumenta los lodos, roba química costosa directamente del tanque.
El control estable del baño reduce directamente los costos operativos en varias áreas clave:
Menos Limpieza de Tanques: Mantener estables los parámetros de su baño limita la precipitación espontánea fuera de solución, reduciendo drásticamente los lavados programados de tanques y el transporte de desechos peligrosos.
Mayor Vida Útil del Filtro: Los filtros de bolsa, filtros de placa y prensas de filtro duran significativamente más cuando el baño no está constantemente expulsando precipitados.
Consumo Químico Consistente: Las grandes oscilaciones químicas provocan oscilaciones excesivas en la dosificación. El monitoreo constante previene picos en el consumo químico.
Invertir en bucles de dosificación automatizados que combinan electrodos en línea con equipos de titulación química automatizada proporciona un rápido retorno de inversión. Si bien las pruebas de caídas manuales siguen siendo críticas para la validación diaria, los bucles de retroalimentación automatizados mantienen el equilibrio del baño a través de cambios repentinos en el flujo de línea, minimizando el error humano.
Prevención de Contaminación: Controles de Contaminación en Etapas Anteriores
No puede aislar la etapa de fosfatación del resto de su línea de lavado. En el recubrimiento industrial, la contaminación química de etapas anteriores causa más variaciones en los tanques de proceso que los defectos en las materias primas.
Los desengrasantes de alta alcalinidad limpian aceites y compuestos de conformado de piezas metálicas. Si las etapas de enjuague entre la etapa de limpieza y la etapa de fosfatación fallan, esta solución alcalina se arrastra hacia adelante en el baño ácido. Esta contaminación continua neutraliza su ácido libre, eleva la línea base operativa, causa caída química y arruina la calidad del recubrimiento.
Para preservar su inversión química:
Mantenga enjuagues de agua limpios y desbordantes después de las etapas de limpieza.
Monitoree la conductividad de la etapa de enjuague para prevenir acumulaciones alcalinas.
Utilice un enjuague de acondicionador de superficie a base de titanio o polímero moderno inmediatamente antes de la fosfatación para aumentar los sitios de nucleación, permitiendo un rápido crecimiento de cristales incluso con pesos de recubrimiento optimizados y más bajos.
Utilice agua desionizada (DI) o agua de ósmosis inversa (RO) para la preparación de baños y el reabastecimiento continuo para evitar que los minerales del agua dura interrumpan su equilibrio químico.
Cumpliendo con Normas Globales: ASTM B117 e ISO 9717
Las especificaciones industriales rara vez aceptan evaluaciones visuales subjetivas. Los fabricantes de equipos originales (OEM) exigen una estricta adherencia a normas internacionales como ISO 9717 (recubrimientos metálicos y otros inorgánicos) y ASTM B117 (pruebas de rocío salino).
Cuando la química de su proceso se mantiene dentro de tolerancias ideales, la estructura cristalina microscópica se mantiene compacta, densa y no porosa. Esta fina capa microcristalina crea el anclaje mecánico esencial para la electrodeposición catódica (E-coat) y sistemas de polvo estructural. Un baño equilibrado proporciona una barrera duradera contra la corrosión progresiva, alcanzando fácilmente de 500 a 1,000+ horas de exposición a rocío salino neutro sin pelarse ni ampollarse a lo largo de la marca de prueba.
Preguntas Frecuentes
Q1: ¿Cuál es el valor de pH ideal del fosfato de zinc para una línea de recubrimiento industrial?
A1: Para la mayoría de las líneas de inmersión y pulverización industrial, la línea base de operación ideal se encuentra entre 2.5 y 3.5. Sin embargo, esta lectura nunca debe ajustarse de forma aislada. Debe equilibrarse con los valores de Ácido Libre (FA) y Ácido Total (TA) prescritos por su hoja de datos técnicos químicos para asegurar un crecimiento cristalino adecuado.
Q2: ¿Por qué mi recubrimiento en polvo falla la prueba de cruzado aunque la lectura parece normal?
A2: Una lectura de sonda normal no garantiza una capa cristalina sólida. Si su relación de ácido está desequilibrada o la temperatura del baño es demasiado baja, el recubrimiento puede formar cristales sueltos, gruesos o en polvo. Aunque la acidez parece aceptable, la débil base cristalina se desprende fácilmente bajo la prueba de cinta, llevándose consigo la capa de recubrimiento en polvo.
Q3: ¿Cómo puedo bajar la lectura del baño sin crear un gran aumento de lodo?
A3: Evite verter ácidos crudos concentrados directamente en el tanque activo. Siempre diluya el reabastecedor de ácido recomendado con agua antes de agregarlo lentamente cerca de un punto de agitación o la entrada de la bomba química. Los choques químicos repentinos rompen el umbral de solubilidad local, causando una precipitación química inmediata.
Q4: ¿Qué causa que la lectura del baño suba inesperadamente durante la producción continua?
A4: Las causas más comunes son el mal enjuague—que arrastra limpiadores alcalinos hacia el tanque—y la sobredosificación de aceleradores químicos como el nitrito de sodio. Cuando los aceleradores consumen iones de hidrógeno más rápido de lo que la reacción de grabado de metal los reemplaza, la lectura del baño sube rápidamente.
Q5: ¿Puedo reemplazar completamente mis titulaciones químicas manuales con una sonda digital?
A5: No. Si bien una sonda en línea proporciona excelentes alertas en tiempo real para desviaciones del sistema, solo mide la actividad de iones de hidrógeno activos. No puede medir Ácido Libre, Ácido Total o concentraciones de hierro disuelto. Realizar titulaciones químicas manuales utilizando vidrio de laboratorio estándar sigue siendo obligatorio una o dos veces por turno.
Estabilice Su Línea de Tratamiento de Superficies con Xinsheng
Lograr recubrimientos industriales sin defectos y certificados para rociado de sal comienza con una química de baño estable. Operar una línea de pretratamiento con parámetros químicos variables conduce a piezas rechazadas costosas, desechos químicos y fallos de adhesión impredecibles. Asociarse con un fabricante químico dedicado le brinda el soporte en el campo, formulaciones personalizadas y análisis de laboratorio necesarios para operar una línea eficiente.
Xinsheng proporciona recubrimientos de conversión de alto rendimiento, pasivaciones y aditivos de tratamiento de superficies diseñados para reducir la generación de lodo y expandir las ventanas operativas. Contacte a nuestros especialistas en ingeniería hoy para revisar los parámetros de su sistema, organizar pruebas de baño y estabilizar su proceso de acabado.