
Korrosionsminderung in Baustahl, Automobilbaugruppen und schwerem Marinequipment beruht stark auf aktiver und Barriere-Pigmentchemie. Global unter Zinkphosphat CAS-Nr 7779-90-0 referenziert, bleibt diese anorganische Verbindung eines der primären ungiftigen, schwermetallfreien Antikorrosionspigmente, die in industriellen Beschichtungsformulierungen verwendet werden. Das Verständnis ihrer physikalischen Eigenschaften, Reaktionsdynamik an der Metall-Substrat-Oberfläche und Formulierungsparameter ermöglicht es Beschichtungschemikern, Grundierungen herzustellen, die zuverlässig aggressiven atmosphärischen und chemischen Einflüssen widerstehen.
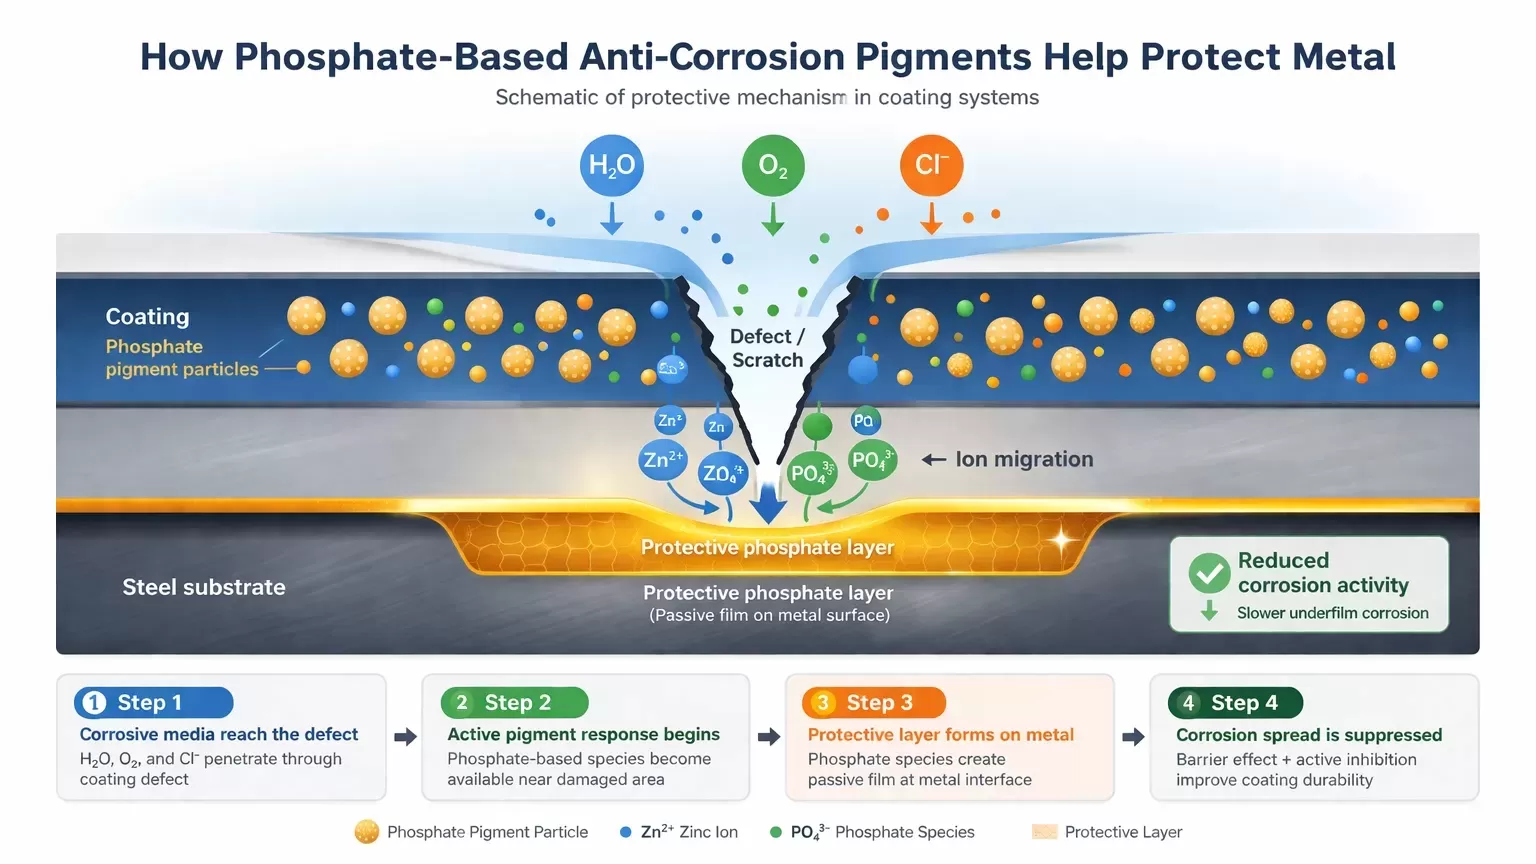
Chemische Struktur und Verifizierung von Zinkphosphat CAS-Nr. 7779-90-0
Zinkphosphat ist ein anorganisches Salz mit der stöchiometrischen Formel Zn3(PO4)2, das üblicherweise in hydratisierten Formen wie dem Dihydrat (Zn3(PO4)2·2H2O) oder Tetrahydrat (Zn3(PO4)2·4H2O, das der Mineralstruktur von Hopeit entspricht) hergestellt wird. Das CAS-Register katalogisiert diese Verbindung spezifisch, um ihre distinct molekulare Anordnung zu identifizieren und sie von modifizierten Zinkorthophosphaten, Polyphosphaten und komplexen Basissalzen zu trennen.
| Chemische Eigenschaft | Spezifikation / Wert |
|---|---|
| CAS-Nummer | 7779-90-0 |
| IUPAC-Name | Trizink bis(phosphat) |
| Molekulargewicht | 386,11 g/mol (anhydrisch) |
| Dichte | 3,99 g/cm³ |
| Schmelzpunkt | 900 °C |
| Wasserlöslichkeit | 0,003 g/100 mL bei 20 °C (praktisch unlöslich) |
| Ölaufnahmewert | 25 - 40 g / 100 g Pigment |
Die niedrige Wasserlöslichkeit der Verbindung ist ihr definierendes operationelles Merkmal. Kontrollierte, langsame Hydrolyse ermöglicht es dem Pigment, als stetiger Reservoir von Phosphationen zu dienen, ohne osmotische Blasenbildung in kontinuierlichen Filmsystemen zu verursachen. Bei der Auswahl von Qualitäten basierend auf Zinkphosphat CAS-Nr. Dokumentation müssen Strukturchemiker überprüfen, ob das Pigment ein reines Orthophosphat oder eine oberflächenbehandelte Variante ist, die für hochaufbauende industrielle Beschichtungen maßgeschneidert ist.
Synthesewege und morphologische Kontrolle
Die kommerzielle Herstellung umfasst die kontrollierte Fällungsreaktion zwischen hochreinem Zinkoxid (ZnO) oder Zinksalzen und thermischer Phosphorsäure (H3PO4). Die Synthese erfolgt über einen mehrstufigen Neutralisationsprozess:
3 ZnO + 2 H3PO4 + (n-3) H2O → Zn3(PO4)2·nH2O
Hersteller wie Xinsheng kontrollieren die Fällungstemperatur, den pH-Wert der Suspension, die Rührgeschwindigkeit und die Kalzinierungsparameter, um die kristalline Morphologie zu bestimmen. Die kristalline Form spielt eine zentrale Rolle bei der Packungsdichte, der Ölaufnahme und den Absetzneigungen in flüssigen Beschichtungen.
Hopeit Kristalline Form (Tetrahydrat): Plattenartige, orthorhombische Kristallstrukturen bieten überlegene Barriereüberlappung innerhalb der getrockneten Grundierungsmatrix.
Phosphophyllit verwandte Phasen: Mischphasenstrukturen, die entwickelt wurden, um die chemische Affinität zu eisenhaltigen Metallsubstraten während der initialen Filmhärtung zu verbessern.
Micronisierte Partikel: Hochenergetisches Luftstrahlmahlen reduziert die Größe der Primäraggregate auf einen D50-Wert zwischen 2,0 und 5,0 Mikrometern, minimiert die Dispersionszeit und verhindert Verstopfungen in luftlosen Spritzgeräten.
Die Nachbearbeitung nach der Synthese umfasst das Waschen, um verbleibende wasserlösliche Salze wie Chloride und Sulfate zu entfernen. Ein übermäßiger Gehalt an löslichen Ionen verringert den dielektrischen Widerstand und fördert vorzeitige Korrosion durch Blasenbildung.
Mechanismus der Korrosionspassivierung auf eisenhaltigen Substraten
Im Gegensatz zu Barrier-Pigmenten wie glimmerhaltigem Eisenoxid, die ausschließlich durch Verlängerung des Diffusionswegs korrosiver Spezies wirken, bietet Zinkorthophosphat eine chemische Passivierung an mikroskopischen Schadensstellen.
1. Kontrollierte Hydrolyse und Ionenaussetzung
Bei der Exposition des Films gegenüber Feuchtigkeit erfolgt eine leichte Dissoziation des Pigments, wobei divalente Zinkionen (Zn2+) und tertiäre Phosphatanionen (PO43-) freigesetzt werden. Die Hydrolyse muss moderat bleiben; eine schnelle Dissoziation erschöpft das aktive Pigment zu schnell, während eine Null-Dissoziation den chemischen Schutz beseitigt.
2. Bildung der unlöslichen Schutzschicht
Phosphationen reagieren direkt mit sich auflösenden Eisenionen (Fe2+) an Anodenstellen auf Stahloberflächen. Diese Reaktion erzeugt eine unlösliche, fest haftende gemischte Metallphosphat-Barriere, die hauptsächlich aus Phosphophyllit (Zn2Fe(PO4)2·4H2O) besteht. Dieser Film wirkt als elektrischer Isolator und stoppt den Elektronentransport zwischen anodischen und kathodischen Mikro-Zonen.
3. Neutralisation der kathodischen Reaktion
Freigesetzte Zn2+-Ionen wandern zu kathodischen Stellen, wo die Sauerstoffreduktion Hydroxidionen (OH-) erzeugt. Zinkionen verbinden sich mit diesen Hydroxiden, um Zinkhydroxid (Zn(OH)2) auszufällen, wodurch eine unlösliche Barriere entsteht, die die kathodischen Zonen von Feuchtigkeit und Elektrolytfluss abhält.
Formulierungsengineering über Bindemittelmatrizen
Die Auswahl von Pigmenten, die den Zinkphosphat-CAS-Nr.-Parametern entsprechen, erfordert ein Gleichgewicht zwischen Pigmentvolumen-Konzentration (PVC) und kritischer Pigmentvolumen-Konzentration (CPVC). Das optimale Formulierungsverhältnis liegt typischerweise bei 0,70 bis 0,85 des CPVC-Wertes, um die Kohäsionsstärke aufrechtzuerhalten und gleichzeitig eine ausreichende Pigmentoberflächenexposition gegenüber Feuchtigkeitswegen zu gewährleisten.
Epoxid-Zwei-Komponenten-Primer-Systeme
In hochfesten Epoxidformulierungen, die für marine und Brückeninfrastruktur entwickelt wurden, ersetzt Zinkorthophosphat toxische Chromatpigmente. Der Standard liegt bei einer Beladung von 8 % bis 25 % des gesamten Formulierungsgewichts, abhängig von der Ziel Filmdicke und dem Expositionsniveau (z. B. ISO 12944 Korrosivitätskategorien C3 bis C5).
Bindemittel-Paarung: Standard-Bisphenol-A- und Bisphenol-F-flüssige Epoxidharze, die mit Polyamid- oder Polyamidoamin-Addukten gehärtet werden.
Co-Pigment-Kompatibilität: Synergiert effektiv mit Talk, Baryt und Aluminiumtriphosphat, um dichte lamellare Packungen zu bilden.
Lagerstabilität: Chemisch neutral, verhindert vorzeitige Gelierung oder Viskositätsabweichungen über die verlängerte Haltbarkeit des Behälters.
Wasserbasierte Acryl- und Alkydemulsionen
Der Übergang zu wasserbasierten Formulierungen mit niedrigem VOC-Gehalt bringt Dispersion Herausforderungen mit sich. Da Zinkphosphat eine schwache Basizität aufweist, kann es mit carboxylfunktionalen Harzgruppen oder flüchtigen Aminneutralisatoren reagieren, was zu Viskositätsinstabilität führt.
Die Verwendung von organisch modifizierten oder oberflächenstabilisierten Pigmenten, die mit dem Zinkphosphat-CAS-Nr.-Standard übereinstimmen, ermöglicht es Formulierern, Blitzrostbildung auf rohem Stahl zu verhindern, ohne wasserreduzierbare Harzdispersionen zu destabilisieren. Die Einbeziehung geeigneter nicht-ionischer Benetzungsmittel stellt eine Deagglomeration sicher, ohne die Wasserempfindlichkeit im getrockneten Film zu erhöhen.
Coil-Beschichtungen und Backlacke
Bei Hochtemperatur-Backbeschichtungen (150 °C bis 220 °C) ist die Wasserretention ein entscheidender Formulierungsfaktor. Tetrahydrat-Varianten setzen Wasser bei erhöhten Temperaturen frei, was Mikropinholing in gehärteten Filmen verursachen kann. Formulierer verwenden Dihydrat- oder speziell dehydrierte Qualitäten, um flüchtiges Ausgasen während der thermischen Aushärtungszyklen in kontinuierlichen Coil-Linien zu eliminieren.
Qualitätsprüfung, Standards und Compliance
Beschaffungs- und Qualitätssicherungsteams müssen physikalische Spezifikationen durch international anerkannte Standards wie ISO 6745 (Zinkphosphatpigmente für Farben) und ASTM D6280 (Standard-Spezifikation für Zinkphosphatpigment, Typ I) überprüfen. Wichtige Testmetriken gewährleisten die Chargen-zu-Chargen Einheitlichkeit und die Integrität der Beschichtung.
| Qualitätsparameter | Standard-Testmethode | Akzeptanzbereich |
|---|---|---|
| Zinkgehalt (als ZnO) | ISO 6745 / Titrimetrisch | 50,0% – 55,0% |
| Phosphatgehalt (als P2O5) | Spektrophotometrie / Gravimetrisch | 35,0% – 40,0% |
| Wasserlösliche Stoffe | ISO 787-8 | Max 0,15% |
| Siebrückstand (45 µm / 325 Mesh) | ISO 787-7 | Max 0,05% |
| Feuchtigkeit und flüchtige Stoffe | ISO 787-2 | Max 1,0% (bei 105 °C) |
| pH des wässrigen Extrakts | ISO 787-9 | 6,0 – 8,0 |
Bei der Prüfung von Lieferanten für Zinkphosphat cas no Dokumentation müssen die Beschaffungsteams die globale regulatorische Compliance überprüfen. Die Substanz ist in wichtigen chemischen Bestandsverzeichnissen wie US TSCA, europäischem REACH, China IECSC und Japan ENCS aufgeführt. Industrieproduzenten wie Xinsheng bieten umfassende Testdaten zu Restfeuchtigkeit, Chloridwerten und Grenzwerten für Schwermetalle (Blei, Cadmium, Arsen) an, um strengen Umweltvorschriften zu entsprechen.
Häufig gestellte Fragen
Was ist die korrekte Zinkphosphat cas no für industrielle Beschichtungspigmente?
Die definitive CAS-Registrierungsnummer ist 7779-90-0. Diese umfasst sowohl anhydrisches Trizinkbis(phosphat) als auch seine gängigen kristallinen Hydrate (Dihydrat und Tetrahydrat), die in Antikorrosionsprimerformulierungen verwendet werden.
Wie schneidet Zinkphosphat im Vergleich zu Zinkchromat in Bezug auf Korrosionsschutzleistung ab?
Während Zinkchromate Metalloberflächen aufgrund hochlöslicher hexavalenter Chromionen schnell passivieren, haben ihre Umwelt- und Gesundheitsbeschränkungen dazu geführt, dass sie schrittweise ausgemustert werden. Zinkphosphat bietet eine sichere, ungiftige Alternative. Wenn es in richtigen Volumenkonzentrationen formuliert und mit lamellaren Barriere-Extendern kombiniert wird, bietet es eine langfristige Korrosionsbeständigkeit, die mit chromatbasierten Systemen in industriellen und maritimen Umgebungen übereinstimmt.
Kann Zinkphosphat in direkt auf Metall (DTM) wasserbasierten Formulierungen verwendet werden?
Ja. Es erfordert jedoch eine sorgfältige Auswahl von mikronisierten, oberflächenbehandelten Sorten, um Reaktivität mit sauren Harzgruppen zu verhindern und Körnigkeit in Dünnschichtanwendungen zu vermeiden. Die Kontrolle des wasserlöslichen Salzgehalts unter 0,1% ist notwendig, um osmotisches Blasenbildung in wasserbasierten DTM-Beschichtungen zu verhindern.
Was ist der Unterschied zwischen standardmäßigem Zinkphosphat und modifiziertem Zinkphosphat?
Standardmaterial (CAS 7779-90-0) besteht rein aus Zinkorthophosphat. Modifizierte Zinkphosphate integrieren sekundäre Ionen—wie Aluminium, Molybdän oder organische Inhibitoren—in das Kristallgitter. Diese Modifikationen erhöhen die anfängliche Ionensolubility, um eine schnellere Passivierung während der frühen Phasen der Elektrolytauftauchung zu ermöglichen.
Welche Lagerparameter sind erforderlich, um die Pigmentqualität zu erhalten?
Zinkphosphat muss in der originalen, versiegelten Verpackung an einem kühlen, trockenen, gut belüfteten Ort gelagert werden. Während es unter normalen Bedingungen chemisch stabil und nicht hygroskopisch ist, kann direkte Exposition gegenüber hoher Luftfeuchtigkeit oder stehendem Wasser zu Agglomeration führen, was die Dispersionsenergieanforderungen während der Farbherstellung erhöht.
Beschaffung von hochreinem Zinkphosphat
Die Spezifizierung von reinen, stabilen, korrosionsbeständigen Pigmenten ist notwendig, um Konsistenz in den Beschichtungslinien zu gewährleisten. Die Beschaffung von chargenzertifiziertem Zink phosphat cas no Materialien erfordert transparente Analysezertifikate, strenge Partikelgrößenverteilungsmetriken und verifizierte Niedrigverunreinigungsprofile. Die Zusammenarbeit mit Xinsheng gewährleistet eine konsistente Pigmentvolumenleistung, zuverlässige Rohstoffversorgung und Formulierungshilfe, die auf strenge Umweltklassen zugeschnitten ist.
Kontaktieren Sie unser technisches Vertriebsteam, um umfassende Produktdatenblätter, Standard-Sicherheitsdokumentationen oder Laborversuchsmuster anzufordern, die auf Ihre Bindemittelanforderungen zugeschnitten sind.