
La mitigation de la corrosion dans l'acier structurel, les sous-ensembles automobiles et l'équipement maritime lourd repose fortement sur la chimie des pigments actifs et de barrière. Référencé mondialement sous phosphate de zinc cas no 7779-90-0, ce composé inorganique reste l'un des principaux pigments anti-corrosifs non toxiques et sans métaux lourds utilisés dans les formulations de revêtements industriels. Comprendre ses propriétés physiques, la dynamique de réaction à l'interface métal-substrat et les paramètres de formulation permet aux chimistes des revêtements de produire des apprêts qui résistent de manière fiable à l'exposition atmosphérique et chimique agressive.
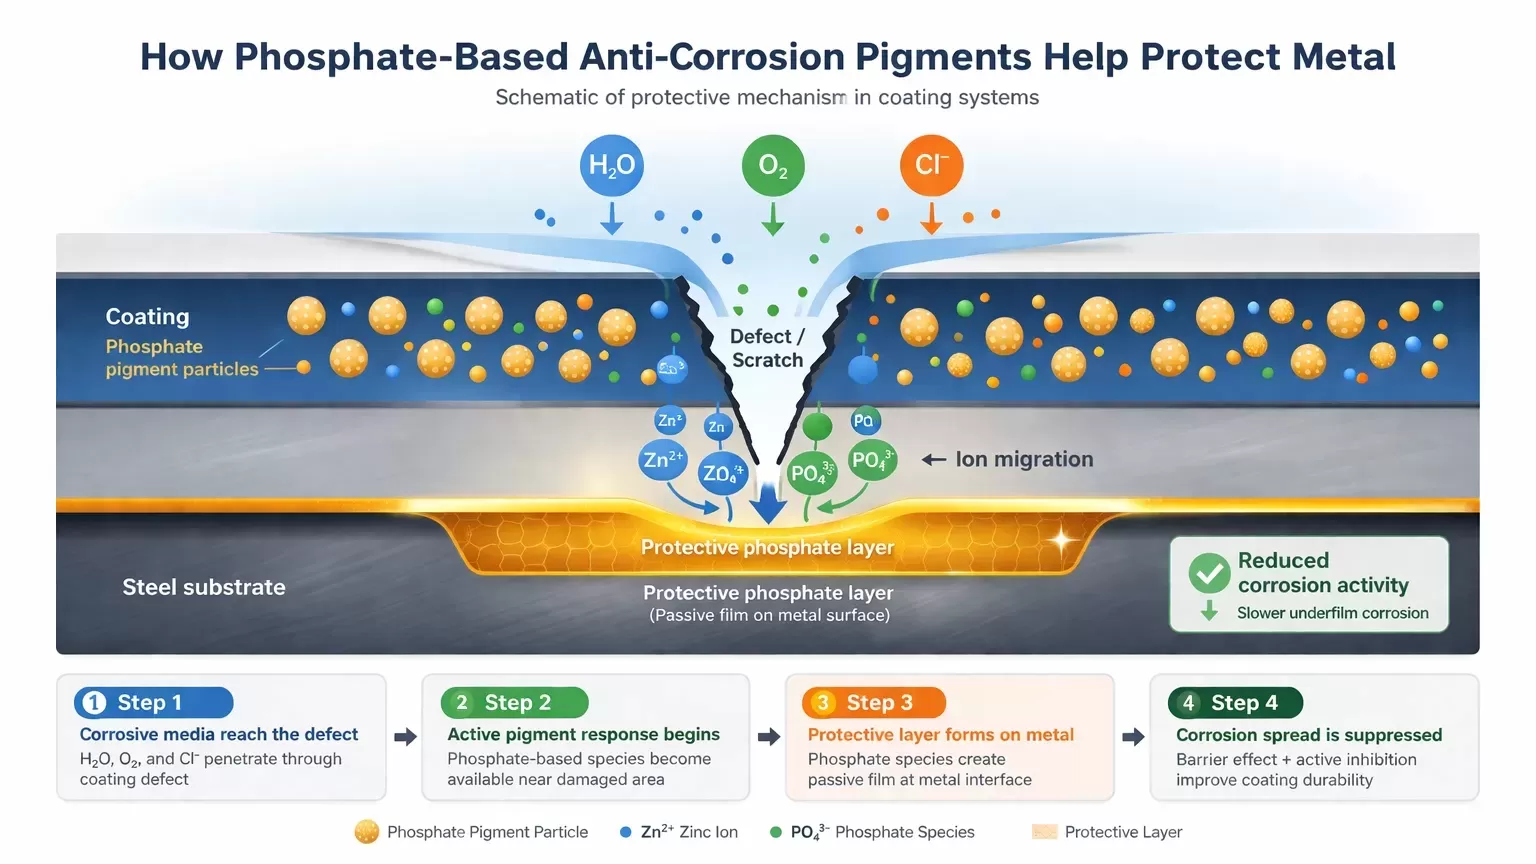
Structure Chimique et Vérification du Phosphate de Zinc CAS No 7779-90-0
Le phosphate de zinc est un sel inorganique avec la formule stœchiométrique Zn3(PO4)2, couramment produit sous des formes hydratées telles que le dihydrate (Zn3(PO4)2·2H2O) ou le tétrahydrate (Zn3(PO4)2·4H2O, correspondant à la structure minérale de l'hopeite). Le registre CAS catalogue spécifiquement ce composé pour identifier son agencement moléculaire distinct, le séparant des orthophosphates de zinc modifiés, des polyphosphates et des sels basiques complexes.
| Propriété Chimique | Spécification / Valeur |
|---|---|
| Numéro CAS | 7779-90-0 |
| Nom IUPAC | Trizinc bis(phosphate) |
| Poids Moléculaire | 386.11 g/mol (Base Anhydre) |
| Densité | 3.99 g/cm³ |
| Point de Fusion | 900 °C |
| Solubilité dans l'Eau | 0.003 g/100 mL à 20 °C (Pratiquement Insoluble) |
| Valeur d'Absorption d'Huile | 25 - 40 g / 100 g de pigment |
La faible solubilité dans l'eau du composé est sa caractéristique opérationnelle définissante. L'hydrolyse contrôlée à faible taux permet au pigment de servir de réservoir stable d'ions phosphate sans provoquer de cloques osmotiques dans les systèmes de film continu. Lors de la sélection de grades basés sur la documentation du phosphate de zinc cas no, les chimistes structurels doivent vérifier si le pigment est un orthophosphate pur ou une variante traitée en surface adaptée aux finitions industrielles à haute épaisseur.
Voies de Synthèse et Contrôle Morphologique
La fabrication commerciale implique la réaction de précipitation contrôlée entre de l'oxyde de zinc de haute pureté (ZnO) ou des sels de zinc et de l'acide phosphorique thermique (H3PO4). La synthèse se déroule via un processus de neutralisation en plusieurs étapes :
3 ZnO + 2 H3PO4 + (n-3) H2O → Zn3(PO4)2·nH2O
Les fabricants comme Xinsheng contrôlent la température de précipitation, le pH de la boue, la vitesse d'agitation et les paramètres de calcination pour dicter la morphologie cristalline. La forme cristalline joue un rôle central dans la densité d'emballage, l'absorption d'huile et les tendances de décantation dans les revêtements liquides.
Forme Cristalline de l'Hopeite (Tétrahydrate) : Des structures cristallines en forme de plaque, orthorhombiques, offrent un recouvrement de barrière supérieur au sein de la matrice d'apprêt séchée.
Phases Liées à la Phosphophyllite : Des structures à phases mixtes conçues pour améliorer l'affinité chimique envers les substrats métalliques ferreux lors de la cure initiale du film.
Particules Micronisées : Le fraisage par jet d'air à haute énergie réduit la taille des agrégats primaires à une valeur D50 comprise entre 2.0 et 5.0 microns, minimisant le temps de dispersion et empêchant le colmatage dans les équipements de pulvérisation sans air.
Le traitement post-synthèse comprend un lavage pour éliminer les sels solubles dans l'eau résiduels tels que les chlorures et les sulfates. Un excès de contenu en ions solubles dégrade la résistance diélectrique et favorise la corrosion prématurée par le biais de voies de cloquage.
Mécanisme de la passivation de corrosion sur substrats ferreux
Contrairement aux pigments barrières tels que l'oxyde de fer micacé qui agissent uniquement en allongeant le chemin de diffusion des espèces corrosives, le phosphate d'orthophosphate de zinc fournit une passivation chimique aux sites de dommages microscopiques.
1. Hydrolyse contrôlée et libération d'ions
Lors de l'exposition du film à l'humidité, le pigment subit une légère dissociation, libérant des ions de zinc divalents (Zn2+) et des anions phosphate tertiaires (PO43-). L'hydrolyse doit rester modérée ; une dissociation rapide épuise le pigment actif trop rapidement, tandis qu'une dissociation nulle élimine la protection chimique.
2. Formation de la couche protectrice insoluble
Les ions phosphate réagissent directement avec les ions ferreux en dissolution (Fe2+) aux sites anodiques sur les surfaces en acier. Cette réaction produit une couche de barrière de phosphate métallique mixte insoluble et adhérente, composée principalement de phosphophyllite (Zn2Fe(PO4)2·4H2O). Ce film agit comme un isolant électrique, arrêtant le transport des électrons entre les micro-zones anodiques et cathodiques.
3. Neutralisation de la réaction cathodique
Les ions Zn2+ libérés migrent vers les sites cathodiques, où la réduction de l'oxygène génère des ions hydroxyles (OH-). Les ions de zinc se combinent avec ces hydroxyles pour précipiter l'hydroxyde de zinc (Zn(OH)2), formant une barrière insoluble qui prive les zones cathodiques d'humidité et de flux d'électrolyte.
Ingénierie des formulations à travers les matrices de liant
La sélection des pigments conforme aux paramètres du cas no de phosphate de zinc nécessite un équilibre entre la concentration en volume de pigment (PVC) et la concentration critique en volume de pigment (CPVC). Le rapport de formulation optimal se situe généralement entre 0,70 et 0,85 de la valeur CPVC pour maintenir la résistance cohésive tout en assurant une exposition suffisante de la surface du pigment aux voies d'humidité.
Systèmes de primaire époxy à deux composants
Dans les formulations époxy à haute teneur en solides conçues pour les infrastructures maritimes et de ponts, le phosphate d'orthophosphate de zinc remplace les pigments chromés toxiques. Le taux de chargement standard varie de 8 % à 25 % en poids total de la formulation, selon l'épaisseur de film cible et le niveau d'exposition (par exemple, catégories de corrosivité ISO 12944 C3 à C5).
Association de liants : Résines époxy liquides standard Bisphénol-A et Bisphénol-F durcies avec des adducts de polyamide ou de polyamidoamine.
Compatibilité des co-pigments : Synergise efficacement avec le talc, les barytes et le triphosphate d'aluminium pour construire un empilement lamellaire dense.
Stabilité de stockage : Neutre chimiquement, empêchant la gélification prématurée ou la dérive de viscosité pendant une durée de conservation prolongée en conteneur.
Émulsions acryliques et alkydes à base d'eau
La transition vers des formulations à base d'eau à faible teneur en COV introduit des défis de dispersion. Comme le phosphate de zinc présente une basicité faible, il peut réagir avec des groupes de résine fonctionnels carboxyles ou des neutralisants aminés volatils, entraînant une instabilité de viscosité.
L'utilisation de pigments modifiés organiquement ou stabilisés en surface alignés avec le standard du cas no de phosphate de zinc permet aux formulateurs d'éviter la rouille de flash sur l'acier brut sans déstabiliser les dispersions de résine réductibles à l'eau. L'incorporation d'agents mouillants non ioniques appropriés garantit la désagglomération sans augmenter la sensibilité à l'eau dans le film sec.
Revêtements de bobines et émaux de cuisson
Dans les finitions de cuisson à haute température (150 °C à 220 °C), la rétention d'eau hydratée est une variable clé de formulation. Les variantes tétra-hydratées libèrent de l'eau à des températures élevées, ce qui peut induire des micro-perforations dans les films durcis. Les formulateurs utilisent des grades dihydratés ou spécifiquement déshydratés pour éliminer les dégazages volatils pendant les cycles de durcissement thermique dans les lignes de bobinage continu.
Vérification de la qualité, normes et conformité
Les équipes d'approvisionnement et d'assurance qualité doivent vérifier les spécifications physiques selon des normes internationalement acceptées telles que ISO 6745 (Pigments de phosphate de zinc pour peintures) et ASTM D6280 (Spécification standard pour le pigment de phosphate de zinc, Type I). Les indicateurs de test clés garantissent l'uniformité d'un lot à l'autre et l'intégrité du revêtement.
| Paramètre de qualité | Méthode de test standard | Plage d'acceptation |
|---|---|---|
| Contenu en zinc (en ZnO) | ISO 6745 / Titrimétrique | 50,0 % – 55,0 % |
| Contenu en phosphate (en P2O5) | Spectrophotométrie / Gravimétrique | 35,0 % – 40,0 % |
| Matière soluble dans l'eau | ISO 787-8 | Max 0,15 % |
| Résidu de tamis (45 µm / 325 mesh) | ISO 787-7 | Max 0,05 % |
| Humidité et matière volatile | ISO 787-2 | Max 1,0 % (à 105 °C) |
| pH de l'extrait aqueux | ISO 787-9 | 6,0 – 8,0 |
Lors de l'audit des fournisseurs pour la documentation sur le phosphate de zinc cas no, les équipes d'approvisionnement doivent vérifier la conformité réglementaire mondiale. La substance est répertoriée dans des inventaires chimiques clés, y compris le TSCA américain, le REACH européen, l'IECSC chinois et l'ENCS japonais. Des producteurs industriels tels que Xinsheng fournissent des données de test complètes couvrant l'humidité résiduelle, les niveaux de chlorure et les limites de métaux lourds (plomb, cadmium, arsenic) pour répondre à des cadres de conformité environnementale stricts.
Questions Fréquemment Posées
Quel est le bon phosphate de zinc cas no pour les pigments de revêtement industriel ?
Le numéro d'enregistrement CAS définitif est 7779-90-0. Cela couvre à la fois le trizinc bis(phosphate) anhydre et ses hydrates cristallins courants (dihydrate et tétrahydrate) utilisés dans les formulations de primaire anti-corrosif.
Comment le phosphate de zinc se compare-t-il au chromate de zinc en termes de performance anti-corrosion ?
Alors que les chromates de zinc passivent rapidement les surfaces métalliques en raison des ions de chrome hexavalent hautement solubles, leurs restrictions environnementales et sanitaires ont conduit à leur élimination progressive. Le phosphate de zinc offre une alternative sûre et non toxique. Lorsqu'il est formulé à des concentrations de volume appropriées et associé à des agents d'extension de barrière lamellaire, il fournit une résistance à la corrosion à long terme comparable aux systèmes à base de chromate dans des environnements industriels et marins.
Le phosphate de zinc peut-il être utilisé dans des formulations aqueuses directes sur métal (DTM) ?
Oui. Cependant, il nécessite une sélection soigneuse de grades micronisés et traités en surface pour éviter la réactivité avec des groupes de résine acides et éviter la granulosité dans les applications à film mince. Contrôler le contenu en sels solubles dans l'eau en dessous de 0,1 % est nécessaire pour éviter le cloquage osmotique dans les revêtements DTM à base d'eau.
Quelle est la différence entre le phosphate de zinc standard et le phosphate de zinc modifié ?
Le matériau standard (CAS 7779-90-0) est constitué uniquement de phosphate d'orthophosphate de zinc. Les phosphates de zinc modifiés incorporent des ions secondaires—tels que l'aluminium, le molybdène ou des inhibiteurs organiques—dans le réseau cristallin. Ces modifications augmentent la solubilité initiale des ions pour fournir une passivation plus rapide pendant les premières étapes de l'immersion dans l'électrolyte.
Quels paramètres de stockage sont nécessaires pour maintenir la qualité du pigment ?
Le phosphate de zinc doit être stocké dans son emballage d'origine, scellé, dans un entrepôt frais, sec et bien ventilé. Bien qu'il soit chimiquement stable et non hygroscopique dans des conditions normales, une exposition directe à une humidité élevée ou à de l'eau stagnante peut entraîner une agglomération, ce qui augmente les exigences en énergie de dispersion lors de la fabrication de peinture.
Approvisionnement en phosphate de zinc de haute pureté
Spécifier des pigments anti-corrosifs purs et stables est nécessaire pour maintenir la cohérence dans les lignes de revêtement protecteur. L'acquisition de matériaux de phosphate de zinc certifiés par lot nécessite des certificats d'analyse transparents, des métriques strictes de distribution de taille de particules et des profils de faibles impuretés vérifiés. Collaborer avec Xinsheng garantit des performances de volume de pigment cohérentes, un approvisionnement fiable en matières premières et une assistance à la formulation adaptée aux classes environnementales sévères.
Contactez notre équipe de vente technique pour demander des fiches techniques complètes, des documents de sécurité standard ou des échantillons d'essai en laboratoire adaptés à vos exigences en matière de liant.