
La sélection des pigments anticorrosifs a évolué de manière décisive au cours des deux dernières décennies, poussée par le renforcement des restrictions sur les inhibiteurs à base de chromate et de plomb et par la croissance parallèle des revêtements industriels à base d'eau. Parmi les matériaux qui ont comblé cette lacune, l'aluminium dihydrogène triphosphate est devenu l'une des options les plus techniquement intéressantes pour les formulateurs travaillant sur la protection des métaux. Son attrait repose sur une combinaison de comportement d'échange d'ions, de chimie de passivation à base de phosphate et de compatibilité avec les systèmes de liant que le phosphate de zinc conventionnel peine à servir. Comprendre comment le pigment se comporte à l'interface et où se situent ses limites pratiques sépare une formulation fonctionnelle d'une formulation ratée.
Cet article examine le matériau du point de vue d'un chimiste des revêtements et d'un ingénieur en approvisionnement, couvrant la structure, le mécanisme, la cartographie des applications et les détails de spécification qui déterminent la reproductibilité d'un lot à l'autre.
Identité chimique et caractéristiques structurelles
Le composé appartient à la famille des phosphates d'aluminium condensés, et sa désignation commerciale est souvent abrégée en tripolyphosphate d'aluminium ou AlH2P3O10. La formule anhydre correspond à un anion tripolyphosphate en chaîne dans lequel trois tétraèdres de phosphore partagent des atomes d'oxygène de liaison, les cations d'aluminium fournissant un équilibre de charge et formant un cadre en couches. Les formes hydratées sont courantes dans les grades de pigments, et le degré d'hydratation influence à la fois le taux d'échange d'ions et le comportement de dispersion dans les systèmes liquides.
Ce qui distingue ce matériau des simples orthophosphates est l'ossature d'anion polymérique. La chaîne tripolyphosphate conserve un certain degré de flexibilité structurelle, permettant à la particule de pigment d'agir comme un réservoir qui libère progressivement des espèces de phosphate plutôt que de se dissoudre rapidement. Cette libération contrôlée est la base de sa performance protectrice à long terme.
Spécifications techniques typiques
Apparence : poudre blanche en libre circulation, légèrement hygroscopique sous un stockage humide prolongé
Contenu en pentoxyde de phosphore : généralement spécifié dans la plage de 42 à 46 % sur une base sèche
Contenu en oxyde d'aluminium : typiquement 10 à 13 % sur une base sèche
Humidité : contrôlée en dessous de 2,0 % pour la plupart des grades de revêtements
Absorption d'huile : environ 20 à 35 g par 100 g, selon la distribution de la taille des particules
Taille médiane des particules (D50) : généralement entre 3 et 6 microns pour les applications de primaire
pH de la suspension aqueuse : légèrement acide à presque neutre, variant selon le grade et l'état d'hydratation
Blancheur : généralement supérieure à 90 pour les grades destinés aux primaires de couleur claire
Ces paramètres ne sont pas des chiffres marketing interchangeables. Un changement de deux points de pourcentage dans le contenu en phosphore ou un doublement de la fraction grossière peut changer de manière mesurable la résistance à la pulvérisation saline, c'est pourquoi les fournisseurs réputés publient des certificats d'analyse complets plutôt que des fiches de données en une seule ligne.
Comment le pigment protège les substrats métalliques
La protection de cette classe de pigment fonctionne à travers plusieurs voies chevauchantes plutôt qu'une seule réaction dominante. La première est la passivation anodique. Lorsque l'humidité pénètre dans le film de revêtement et atteint la particule de pigment, la chaîne de tripolyphosphate subit une hydrolyse et un échange d'ions, libérant des anions phosphate dans l'électrolyte environnant. Ces anions migrent vers l'acier exposé et réagissent avec des ions ferreux pour former une couche dense de phosphate de fer peu soluble qui limite la dissolution supplémentaire du métal.
La deuxième voie implique la libération d'ions aluminium. Les cations aluminium générés à la surface de la particule participent à la formation de films mixtes métal-phosphate, qui tendent à être plus cohérents que les couches de phosphate de fer pur et offrent un meilleur comportement de barrière lors d'expositions cycliques humides-sèches.
Le troisième mécanisme est l'inhibition cathodique par un tampon local de pH. Les cellules de corrosion génèrent de l'hydroxyde aux sites cathodiques, élevant le pH interfacial. Les espèces phosphate libérées par le pigment tamponnent ce changement, supprimant la réaction de réduction de l'oxygène qui entraîne le délaminage du revêtement aux marques de grattage. Cette action de tampon explique pourquoi le matériau fonctionne bien dans les tests de panneaux grattés, où les pigments de barrière conventionnels échouent souvent.
Interaction avec d'autres pigments et additifs
La synergie de formulation est considérablement importante ici. Combiner ce pigment avec des sels de zinc, qu'il s'agisse de phosphate de zinc, d'oxyde de zinc ou d'un orthophosphate de zinc modifié, produit un film protecteur plus robuste que chaque composant pris isolément. Les espèces de zinc contribuent à une disponibilité supplémentaire de cations pour la formation du film, tandis que la structure de tripolyphosphate d'aluminium modère la cinétique de libération. Des effets coopératifs similaires apparaissent lorsque le pigment est associé à des extendeurs de silice modifiés au calcium, qui peuvent agir comme des sites d'échange d'ions supplémentaires.
Applications dans les systèmes de revêtement
Le matériau est rarement positionné comme un remplacement universel pour chaque pigment anticorrosif. Ses forces émergent dans des systèmes spécifiques, et les cartographier correctement évite à la fois une sous-performance et des coûts inutiles.
Primaires à base d'eau et revêtements DTM
Les primaires alkydes, acryliques et époxy à base d'eau représentent la plus grande application en volume. Parce que le pigment se disperse facilement dans les milieux aqueux et n'introduit pas de charge en sels solubles significative, il soutient des formulations avec une faible teneur en composés organiques volatils tout en maintenant une résistance à la corrosion comparable aux références à base de solvant. Les revêtements directs sur métal bénéficient du mécanisme de tampon, qui réduit la formation de rouille de surface pendant la phase de séchage.
Revêtements de maintenance lourde et industrielle
Les systèmes de primaire époxy et époxy-polyuréthane pour l'acier structural, les pipelines et les environnements marins utilisent ce pigment à des niveaux de charge plus élevés, souvent en combinaison avec des extendeurs lamellaires. La structure en couches de la particule de phosphate contribue à un certain degré de tortuosité au chemin de diffusion, complétant l'inhibition chimique par un effet de barrière physique modeste.
Revêtements de bobine et automobiles
Dans les lignes de revêtement de bobine, la vitesse de durcissement et la flexibilité du film contraignent le choix du pigment. Les grades de particules fines de triphosphate de dihydrogène d'aluminium s'intègrent bien dans les systèmes de polyester et de polyuréthane à durcissement rapide, où ils soutiennent la protection contre la corrosion des films minces sans compromettre la flexibilité. Les applications automobiles l'utilisent généralement dans les couches de e-coat et de primaire-surface, où sa liberté des métaux lourds est en accord avec les restrictions de matériaux des OEM.
Adhésifs, mastics et systèmes polymères
Au-delà des revêtements, le pigment trouve son utilité dans les mastics et les formulations d'adhésifs appliquées sur des substrats métalliques, où il fournit une inhibition de la corrosion au niveau de la ligne de collage. Les masterbatches polymères l'incorporent également pour protéger les composants métalliques intégrés des attaques galvanique.
Directives de formulation et considérations pratiques
La traduction des propriétés des pigments en une formule fonctionnelle nécessite une attention particulière à plusieurs variables souvent sous-estimées.
Niveau de charge : l'utilisation typique varie de 5 à 15 % en poids de la formulation totale, l'optimum étant déterminé par la concentration en volume de pigment et la durée de pulvérisation saline requise.
Positionnement PVC : la performance atteint généralement son maximum en dessous de la concentration critique en volume de pigment, où le liant encapsule complètement les particules et la libération reste contrôlée.
Dispersion : une dispersion à haute cisaillement est préférée à un broyage à billes pour préserver la structure des particules et éviter une hydrolyse prématurée.
Ajustement du pH : dans les systèmes aqueux, le tamponnement de la base de broyage avant l'ajout de pigment réduit le risque de dérive de viscosité.
Co-pigmentation : l'association avec des sources d'ions zinc ou calcium prolonge la durée de protection dans des environnements agressifs.
Sélection d'extenseurs : le talc lamellaire, la mica et l'oxyde de fer micacé complètent le mécanisme chimique.
La stabilité de stockage mérite une attention particulière. Les bases de broyage pigmentées contenant ce matériau peuvent épaissir avec le temps si le pH dérive ou si des espèces d'aluminium solubles s'accumulent. Contrôler la chimie du dispersant et éviter une dureté excessive de l'eau lors de la dilution maintient la viscosité dans les spécifications sur une durée de vie de douze mois.
Contrôle de fabrication et assurance qualité
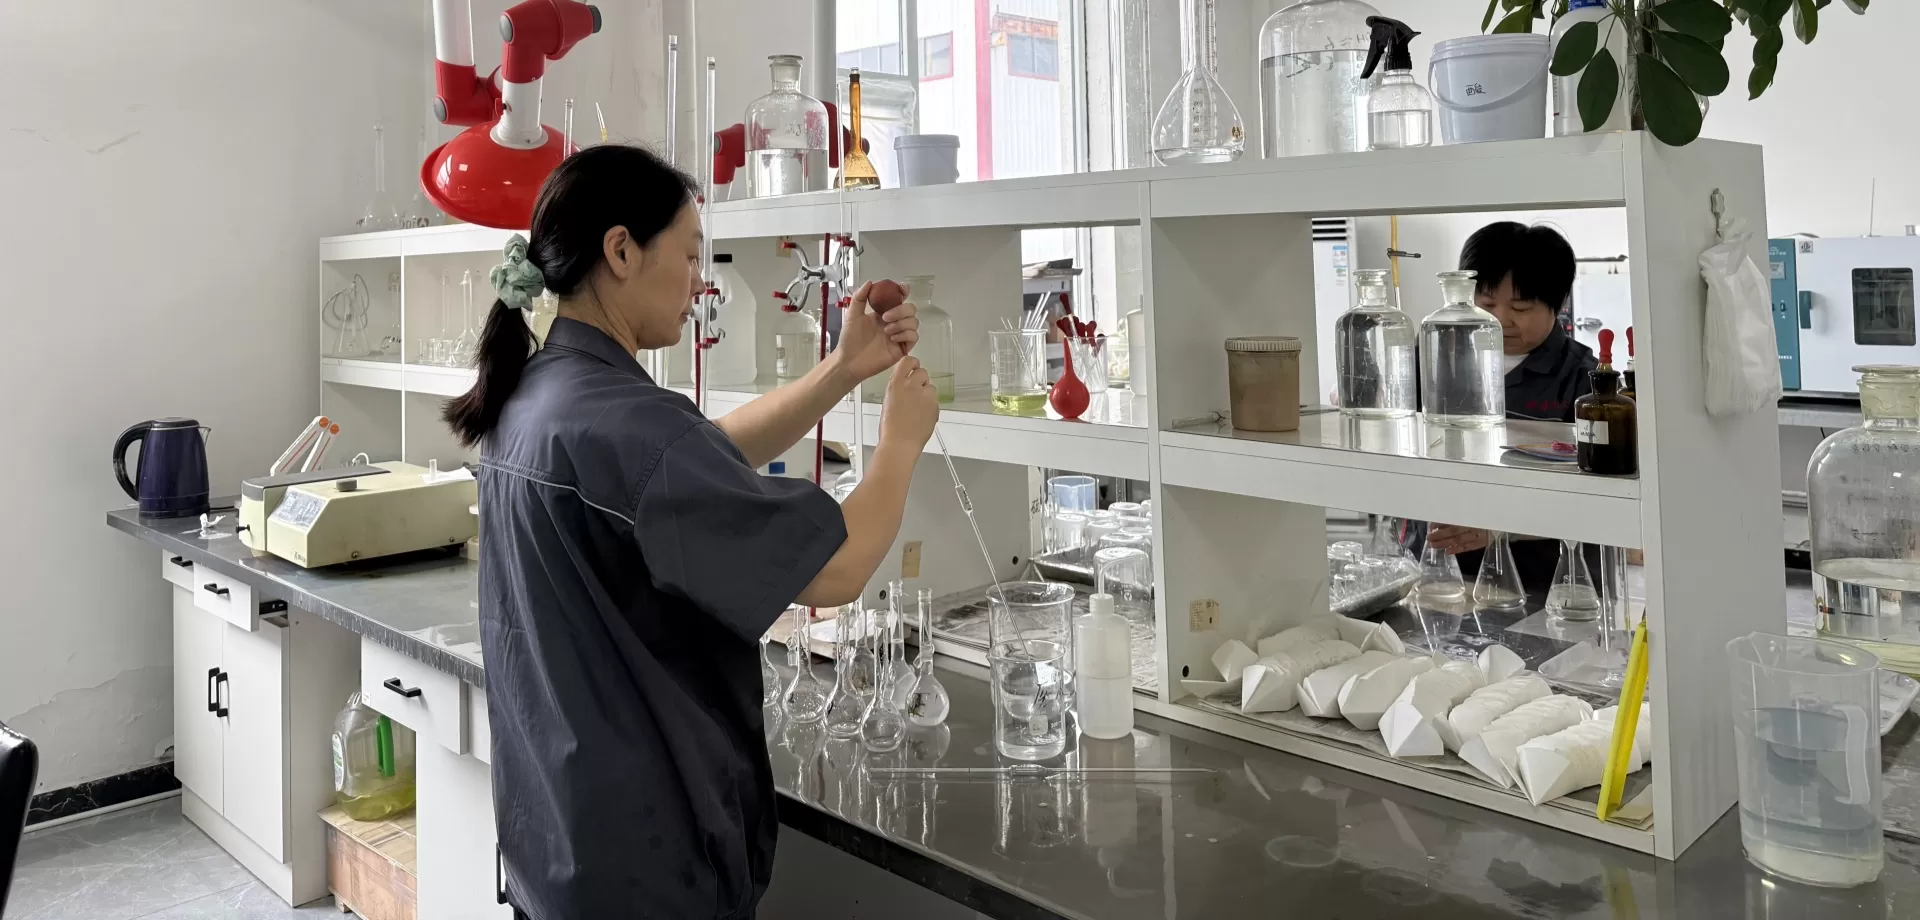
La production d'aluminium dihydrogène triphosphate de qualité pigmentaire implique de réagir une source d'aluminium avec de l'acide phosphorique sous une stœchiométrie contrôlée, suivie d'un traitement thermique pour atteindre le degré de condensation souhaité. La température de réaction, le temps de séjour et le profil de séchage déterminent le rapport des espèces ortho-, pyro- et tripolyphosphate présentes dans le produit final, et cette distribution affecte directement la cinétique de libération.
Xinsheng exploite ses lignes de production avec un suivi en cours de conversion de réaction et de distribution de taille des particules finale, ce qui permet un contrôle plus strict sur la fraction grossière qui cause souvent le dépôt dans les peintures stockées. Chaque lot est caractérisé pour sa teneur en phosphore et en aluminium, son humidité, son absorption d'huile, son pH et sa blancheur avant libération. La vérification par des tiers via des organismes de test reconnus soutient la documentation réglementaire côté client pour les marchés avec des exigences strictes de déclaration de matériaux.
Critères de sélection pour les acheteurs techniques
Les décisions d'approvisionnement dans cette catégorie devraient aller au-delà du prix par kilogramme, car un grade légèrement moins cher avec une distribution de particules plus large peut augmenter les exigences de charge en pigment et éroder l'économie apparente.
Consistance de la teneur en phosphore et en aluminium à travers des lots consécutifs.
Courbes de distribution de taille des particules plutôt que valeurs D50 uniques.
Spécification d'humidité et intégrité de l'emballage pour les climats humides.
Documentation sur la teneur en métaux lourds, y compris le plomb, le cadmium et le chrome.
Tests de compatibilité dans le système de liant spécifique du client avant qualification à grande échelle.
Capacité du fournisseur et fiabilité des délais de livraison pour des programmes de production continue.
Travailler avec un fabricant qui fournit un support technique au niveau des applications raccourcit considérablement le cycle de qualification. Xinsheng fournit des conseils de formulation accompagnés de données sur les matériaux, aidant les clients à optimiser les niveaux de chargement pour leur résine et leur chimie de durcissement particuliers.
Questions Fréquemment Posées
Q : En quoi le dihydrogène triphosphate d'aluminium diffère-t-il du phosphate de zinc ?
R : Les deux reposent sur une passivation à base de phosphate, mais la structure du tripolyphosphate d'aluminium offre un profil de libération plus lent et plus contrôlé et n'introduit pas d'ions de zinc dans le film. Cela le rend adapté aux systèmes où la sensibilité au zinc ou les restrictions sur les métaux lourds s'appliquent, et il performera souvent mieux dans les tests de corrosion par grattage et cycliques.
Q : Quel est le niveau d'ajout recommandé dans un apprêt ?
R : La plupart des formulations utilisent entre 5 % et 15 % en poids du total de la peinture. Le chiffre correct dépend du type de liant, de la concentration en volume de pigment, de l'épaisseur du film, et de la durée requise de résistance au brouillard salin. Commencez à 8 % et optimisez par des tests en échelle.
Q : Peut-il être utilisé dans des systèmes à base d'eau sans problèmes de stabilité ?
R : Oui, à condition que le pH de la base de moulin soit tamponné et que le système de dispersant soit compatible avec les anions phosphate. La dérive de viscosité et le dépôt sont les deux problèmes les plus couramment signalés, et les deux sont gérables avec un choix de dispersant approprié et un contrôle de la taille des particules.
Q : Fonctionne-t-il en combinaison avec d'autres inhibiteurs ?
R : Il fonctionne bien aux côtés des sels de zinc, des échangeurs d'ions de calcium, et des orthophosphates modifiés. Les combinaisons offrent souvent une protection plus longue que les systèmes à pigment unique car les profils de libération et les mécanismes d'inhibition se complètent.
Q : Le pigment est-il adapté aux couches de finition ?
R : C'est principalement un pigment d'apprêt et de couche de prétraitement. L'utilisation en couche de finition est rare car le mécanisme de protection dépend de la proximité de l'interface métallique et de l'humidité atteignant la particule, ce qu'une couche de finition complètement scellée restreint.
Q : Quel emballage et quelle durée de conservation les acheteurs doivent-ils attendre ?
R : L'emballage standard est des sacs en papier multi-couches de 25 kg avec un revêtement en polyéthylène intérieur, ou des sacs en vrac de 500 kg et 1000 kg. Stocké dans un endroit sec et ventilé, à l'abri de l'humidité directe, le matériau conserve ses propriétés spécifiées pendant environ vingt-quatre mois.
Q : Comment la taille des particules affecte-t-elle la performance ?
R : Les grades plus fins se dispersent plus uniformément et produisent des films plus lisses, mais un matériau excessivement fin peut accélérer la libération et raccourcir la durée de protection. Les fractions grossières améliorent le comportement de barrière mais ont tendance à se déposer. Une distribution contrôlée avec un D50 autour de 4 microns équilibre les deux effets.
Pour des fiches techniques, des échantillons, ou une discussion sur le choix de grade pour votre système de liant spécifique, contactez l'équipe de vente technique de Xinsheng avec les détails de votre application, substrat, et objectif de performance. Nos formulateurs recommanderont un grade et un niveau de chargement adaptés à vos besoins et fourniront des données de test à l'appui de votre processus de qualification.