
La selección de pigmentos anticorrosivos ha cambiado de manera decisiva en las últimas dos décadas, impulsada por el endurecimiento de las restricciones sobre inhibidores a base de cromato y plomo y por el crecimiento paralelo de recubrimientos industriales a base de agua. Entre los materiales que han llenado este vacío, aluminium dihydrogen triphosphate se ha convertido en una de las opciones más técnicamente interesantes para los formuladores que trabajan en la protección de metales. Su atractivo se basa en una combinación de comportamiento de intercambio iónico, química de pasivación a base de fosfato y compatibilidad con sistemas de aglutinantes que el convencional Fosfato de Zinc tiene dificultades para servir. Comprender cómo se comporta el pigmento en la interfaz y dónde están sus límites prácticos separa una formulación funcional de una fallida.
Este artículo examina el material desde la perspectiva de un químico de recubrimientos y un ingeniero de adquisiciones, cubriendo estructura, mecanismo, mapeo de aplicaciones y los detalles de especificación que determinan la reproducibilidad de lote a lote.
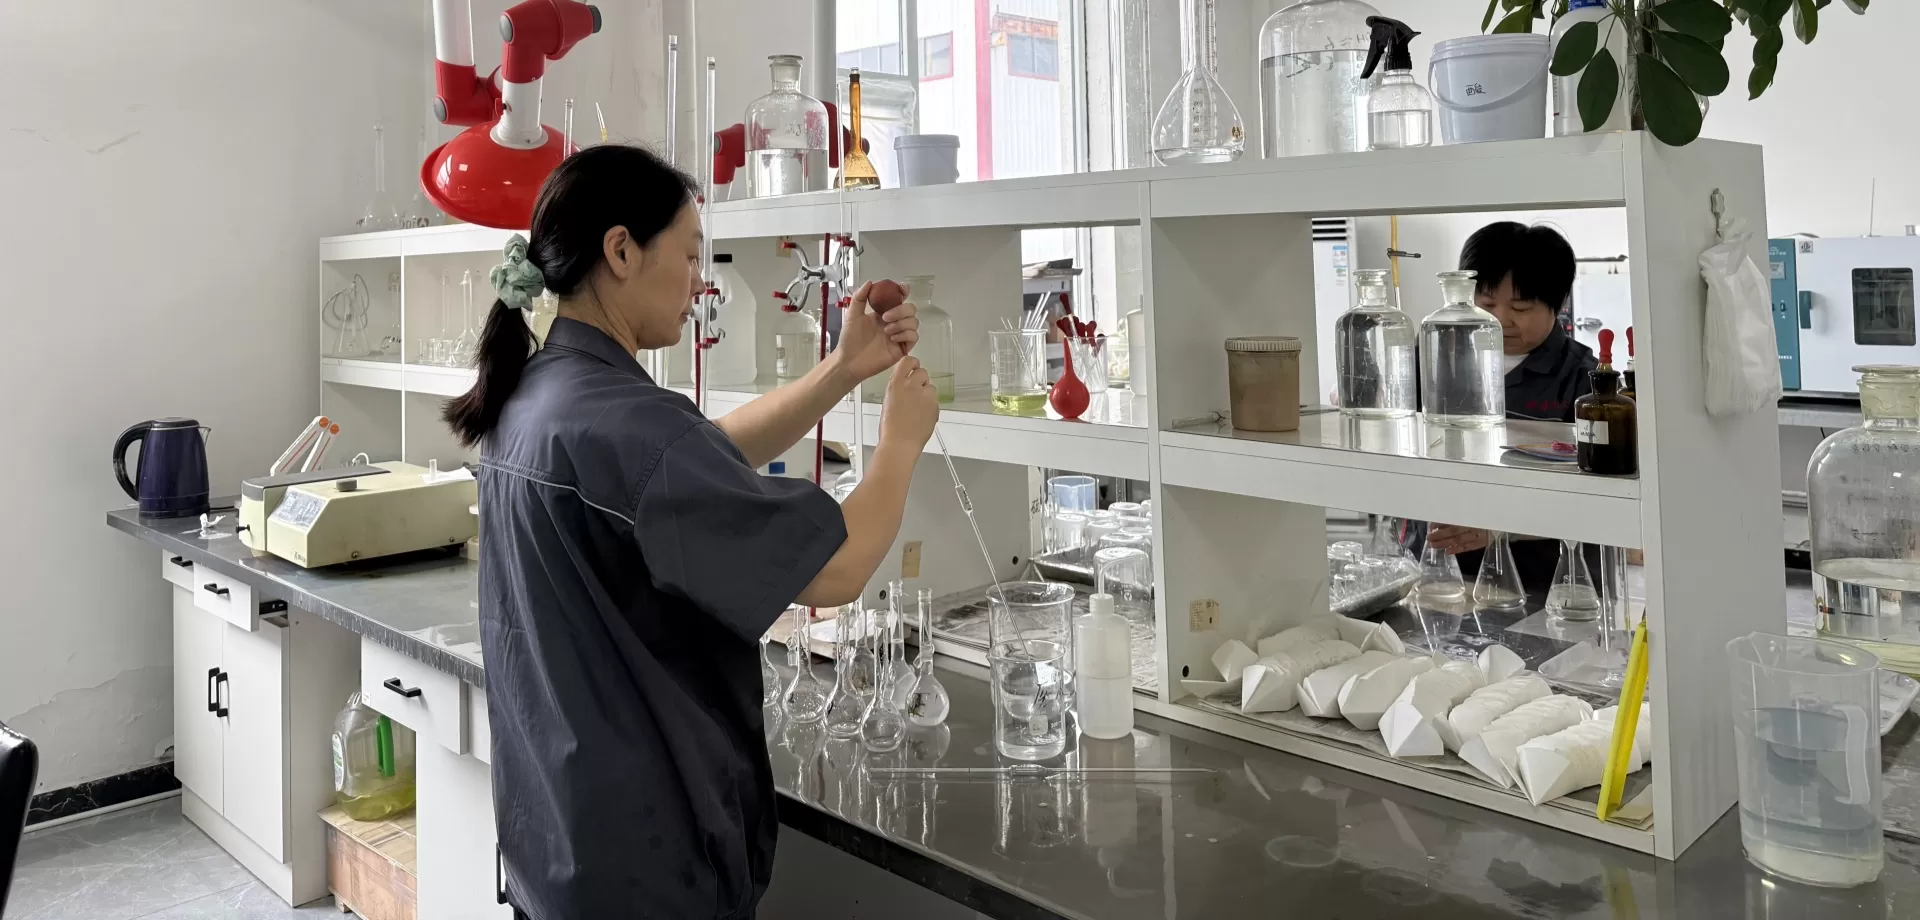
Identidad Química y Características Estructurales
El compuesto pertenece a la familia de fosfatos de aluminio condensados, y su designación comercial a menudo se acorta a tripolifosfato de aluminio o AlH2P3O10. La fórmula anhidra corresponde a un anión tripolifosfato con estructura en cadena en el que tres tetraedros de fósforo comparten átomos de oxígeno puente, con cationes de aluminio que proporcionan equilibrio de carga y forman un marco en capas. Las formas hidratadas son comunes en grados de pigmento, y el grado de hidratación influye tanto en la tasa de intercambio iónico como en el comportamiento de dispersión en sistemas líquidos.
Lo que distingue a este material de los ortofosfatos simples es la estructura de anión polimérico. La cadena de tripolifosfato retiene un grado de flexibilidad estructural, permitiendo que la partícula de pigmento actúe como un reservorio que libera especies de fosfato de manera progresiva en lugar de disolverse rápidamente. Esa liberación controlada es la base de su rendimiento protector a largo plazo.
Especificaciones Técnicas Típicas
Apariencia: polvo blanco de flujo libre, ligeramente higroscópico bajo almacenamiento húmedo prolongado
Contenido de pentóxido de fósforo: generalmente especificado en el rango del 42–46% en base seca
Contenido de óxido de aluminio: típicamente 10–13% en base seca
Humedad: controlada por debajo del 2.0% para la mayoría de los grados de recubrimiento
Absorción de aceite: aproximadamente 20–35 g por 100 g, dependiendo de la distribución del tamaño de partícula
Tamaño de partícula mediana (D50): comúnmente entre 3 y 6 micrones para aplicaciones de imprimación
pH de suspensión acuosa: ligeramente ácido a casi neutro, variando con el grado y estado de hidratación
Blancura: generalmente por encima de 90 para grados destinados a imprimaciones de colores claros
Estos parámetros no son cifras de marketing intercambiables. Un cambio de dos puntos porcentuales en el contenido de fósforo o un duplicado de la fracción gruesa puede cambiar la resistencia a la niebla salina de manera medible, razón por la cual los proveedores de buena reputación publican certificados de análisis completos en lugar de hojas de datos de una sola línea.
Cómo el pigmento protege los sustratos metálicos
La protección de esta clase de pigmento opera a través de varios caminos superpuestos en lugar de una única reacción dominante. El primero es la pasivación anódica. Cuando la humedad penetra en la película de recubrimiento y alcanza la partícula de pigmento, la cadena de tripolifosfato sufre hidrólisis e intercambio iónico, liberando aniones de fosfato en el electrolito circundante. Estos aniones migran hacia el acero expuesto y reaccionan con iones ferrosos para formar una capa densa de fosfato de hierro poco soluble que restringe la disolución adicional del metal.
El segundo camino implica la liberación de iones de aluminio. Los cationes de aluminio generados en la superficie de la partícula participan en la formación de películas de metal-fosfato mixtas, que tienden a ser más coherentes que las capas de fosfato de hierro puro y proporcionan un mejor comportamiento de barrera en la exposición cíclica húmedo-seco.
El tercer mecanismo es la inhibición catódica a través del amortiguamiento local del pH. Las celdas de corrosión generan hidróxido en los sitios catódicos, elevando el pH interfacial. Las especies de fosfato liberadas por el pigmento amortiguan este cambio, suprimiendo la reacción de reducción de oxígeno que impulsa la delaminación del recubrimiento en las marcas de scribe. Esta acción de amortiguamiento explica por qué el material se desempeña bien en pruebas de paneles grabados, donde los pigmentos de barrera convencionales a menudo fallan.
Interacción con otros pigmentos y aditivos
La sinergia de formulación importa considerablemente aquí. Combinar este pigmento con sales de zinc, ya sea fosfato de zinc, óxido de zinc o un ortofosfato de zinc modificado, produce una película protectora más robusta que cualquiera de los componentes por separado. Las especies de zinc contribuyen con una disponibilidad adicional de cationes para la formación de la película, mientras que la estructura de tripolifosfato de aluminio modera la cinética de liberación. Efectos cooperativos similares aparecen cuando el pigmento se combina con extensores de sílice modificados con calcio, que pueden actuar como sitios de intercambio iónico suplementarios.
Aplicaciones en sistemas de recubrimiento
El material rara vez se posiciona como un reemplazo universal para cada pigmento anticorrosivo. Sus fortalezas emergen en sistemas específicos, y mapearlos correctamente evita tanto el bajo rendimiento como el costo innecesario.
Imprimaciones y recubrimientos DTM a base de agua
Las imprimaciones a base de agua de alkid, acrílico y epóxico representan la aplicación de mayor volumen. Debido a que el pigmento se dispersa fácilmente en medios acuosos y no introduce una carga significativa de sales solubles, apoya formulaciones con bajo contenido de compuestos orgánicos volátiles mientras mantiene una resistencia a la corrosión comparable a las referencias a base de disolventes. Los recubrimientos directos al metal se benefician del mecanismo de amortiguamiento, que reduce la formación de óxido flash durante la etapa de secado.
Recubrimientos de mantenimiento industrial y de alta resistencia
Los sistemas de imprimación epóxica y epóxica-poliuretano para acero estructural, tuberías y entornos marinos utilizan este pigmento en niveles de carga más altos, a menudo en combinación con extensores lamelares. La estructura en capas de la partícula de fosfato contribuye a un grado de tortuosidad en el camino de difusión, complementando la inhibición química con un modesto efecto de barrera física.
Recubrimientos de bobina y automotrices
En las líneas de recubrimiento de bobinas, la velocidad de curado y la flexibilidad de la película restringen la elección del pigmento. Los grados de partículas finas de tripolifosfato de dihidrógeno de aluminio se integran bien en sistemas de poliéster y poliuretano de curado rápido, donde apoyan la protección contra la corrosión de película delgada sin comprometer la flexibilidad. Las aplicaciones automotrices típicamente lo utilizan en capas de e-coat y imprimación-surfacer, donde su libertad de metales pesados se alinea con las restricciones de materiales de los OEM.
Adhesivos, selladores y sistemas poliméricos
Más allá de los recubrimientos, el pigmento se utiliza en formulaciones de selladores y adhesivos aplicados a sustratos metálicos, donde proporciona inhibición de la corrosión en la línea de unión. Los masterbatches de polímero también lo incorporan para proteger componentes metálicos incrustados de ataques galvánicos.
Orientación sobre formulación y consideraciones prácticas
Traducir las propiedades de los pigmentos en una fórmula de trabajo requiere atención a varias variables que a menudo se subestiman.
Nivel de carga: el uso típico varía del 5 al 15% en peso de la formulación total, siendo el óptimo determinado por la concentración de volumen de pigmento y la duración requerida de la prueba de sal
Posicionamiento de PVC: el rendimiento generalmente alcanza su punto máximo por debajo de la concentración crítica de volumen de pigmento, donde el aglutinante encapsula completamente las partículas y la liberación permanece controlada
Dispersion: se prefiere la dispersión de alta cizalladura sobre la molienda de bolas para preservar la estructura de las partículas y evitar la hidrólisis prematura
Ajuste de pH: en sistemas acuosos, amortiguar la base de la molienda antes de la adición del pigmento reduce el riesgo de deriva de viscosidad
Co-pigmentación: emparejar con fuentes de iones de zinc o calcio extiende la duración de la protección en entornos agresivos
Selección de extensores: talco lamelar, mica y óxido de hierro micáceo complementan el mecanismo químico
La estabilidad de almacenamiento merece atención particular. Las bases de molienda pigmentadas que contienen este material pueden espesar con el tiempo si el pH deriva o si se acumulan especies de aluminio solubles. Controlar la química del dispersante y evitar la dureza excesiva del agua en la etapa de dilución mantiene la viscosidad dentro de la especificación durante un período de vida útil de doce meses.
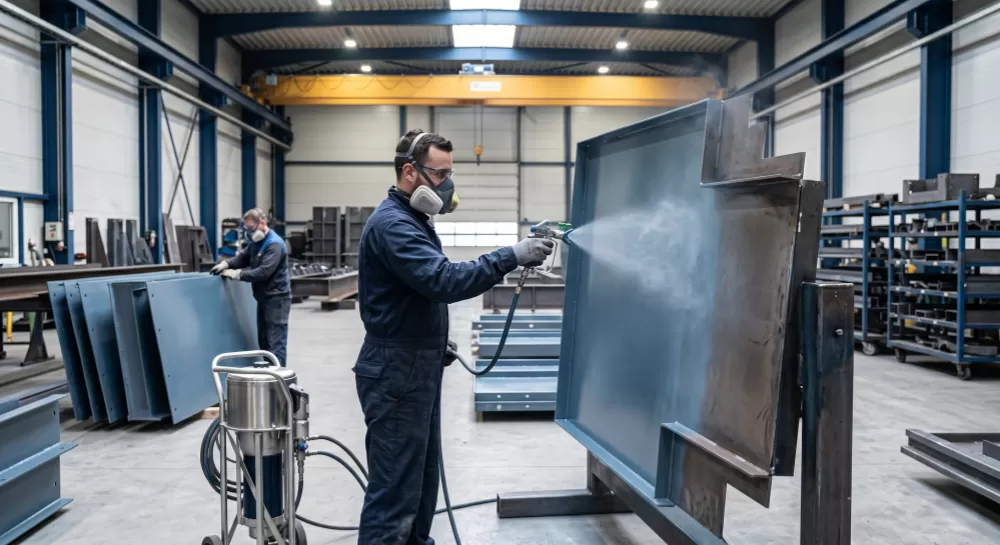
Control de fabricación y aseguramiento de calidad
La producción de tripolifosfato de dihidrógeno de aluminio de grado pigmento implica reaccionar una fuente de aluminio con ácido fosfórico bajo una estequiometría controlada, seguida de un tratamiento térmico para lograr el grado de condensación deseado. La temperatura de reacción, el tiempo de residencia y el perfil de secado determinan la proporción de especies de orto-, piro- y tripolifosfato presentes en el producto final, y esa distribución afecta directamente la cinética de liberación.
Xinsheng opera sus líneas de producción con monitoreo en proceso de la conversión de reacción y la distribución final del tamaño de partículas, lo que permite un control más estricto sobre la fracción gruesa que a menudo causa sedimentación en pinturas almacenadas. Cada lote se caracteriza por el contenido de fósforo y aluminio, humedad, absorción de aceite, pH y blancura antes de la liberación. La verificación de terceros a través de organismos de prueba reconocidos apoya la documentación regulatoria del lado del cliente para mercados con estrictos requisitos de declaración de materiales.
Criterios de selección para compradores técnicos
Las decisiones de adquisición en esta categoría deben ir más allá del precio por kilogramo, ya que un grado marginalmente más barato con una distribución de partículas más amplia puede aumentar los requisitos de carga de pigmento y erosionar el ahorro aparente.
Consistencia del contenido de fósforo y aluminio entre lotes consecutivos
Curvas de distribución del tamaño de partículas en lugar de valores D50 únicos
Especificación de humedad e integridad del embalaje para climas húmedos
Documentación del contenido de metales pesados, incluyendo plomo, cadmio y cromo
Pruebas de compatibilidad en el sistema de aglutinante específico del cliente antes de la calificación a gran escala
Capacidad del proveedor y fiabilidad del tiempo de entrega para programas de producción continuos
Trabajar con un fabricante que proporciona soporte técnico a nivel de aplicación acorta considerablemente el ciclo de calificación. Xinsheng ofrece orientación sobre formulaciones junto con datos de materiales, ayudando a los clientes a optimizar los niveles de carga para su resina y química de curado particulares.
Preguntas Frecuentes
P: ¿Cómo se diferencia el tripolifosfato de dihidrógeno de aluminio del fosfato de zinc?
R: Ambos se basan en la pasivación a base de fosfato, pero la estructura del tripolifosfato de aluminio ofrece un perfil de liberación más lento y controlado y no introduce iones de zinc en la película. Esto lo hace adecuado para sistemas donde se aplican restricciones de sensibilidad al zinc o metales pesados, y a menudo rinde mejor en pruebas de corrosión cíclica y rayada.
P: ¿Cuál es el nivel de adición recomendado en una imprimación?
R: La mayoría de las formulaciones utilizan entre 5% y 15% en peso del total de la pintura. La cifra correcta depende del tipo de aglutinante, la concentración de volumen de pigmento, el grosor de la película y la duración requerida de resistencia a la niebla salina. Comience en 8% y optimice a través de pruebas en escalera.
P: ¿Se puede usar en sistemas a base de agua sin problemas de estabilidad?
R: Sí, siempre que el pH de la base de molino esté tamponado y el sistema de dispersante sea compatible con los aniones de fosfato. La deriva de viscosidad y el asentamiento son los dos problemas más comúnmente reportados, y ambos son manejables con la selección adecuada de dispersantes y control del tamaño de las partículas.
P: ¿Funciona en combinación con otros inhibidores?
R: Funciona bien junto con sales de zinc, intercambiadores de iones de calcio y orfosfatos modificados. Las combinaciones a menudo ofrecen una protección más prolongada que los sistemas de un solo pigmento porque los perfiles de liberación y los mecanismos de inhibición se complementan entre sí.
P: ¿Es el pigmento adecuado para capas de acabado?
R: Es principalmente un pigmento para imprimaciones y capas de pretratamiento. El uso en capas de acabado es poco común porque el mecanismo de protección depende de la proximidad a la interfaz metálica y de la humedad que llegue a la partícula, lo cual restringe una capa de acabado completamente sellada.
P: ¿Qué envase y vida útil deben esperar los compradores?
R: El envase estándar son bolsas de papel de múltiples capas de 25 kg con un forro interior de polietileno, o bolsas a granel de 500 kg y 1000 kg. Almacenado en un área seca y ventilada, alejado de la humedad directa, el material conserva sus propiedades especificadas durante aproximadamente veinticuatro meses.
P: ¿Cómo afecta el tamaño de partícula al rendimiento?
R: Las calidades más finas se dispersan más uniformemente y producen películas más suaves, pero el material excesivamente fino puede acelerar la liberación y acortar la duración de la protección. Las fracciones gruesas mejoran el comportamiento de barrera pero tienden a asentarse. Una distribución controlada con un D50 alrededor de 4 micrones equilibra ambos efectos.
Para hojas de datos técnicos, muestras o una discusión sobre la selección de grados para su sistema de aglutinante específico, comuníquese con el equipo de ventas técnicas de Xinsheng con detalles de su aplicación, sustrato y objetivo de rendimiento. Nuestros formuladores recomendarán un grado y nivel de carga adecuados a sus requisitos y proporcionarán datos de prueba de apoyo para su proceso de calificación.