
Dans l'ingénierie structurelle, la logistique maritime et la fabrication lourde, la gestion de l'oxydation des métaux est une considération de conception primaire. Depuis des décennies, les pigments à base de chromate ont servi de norme industrielle pour les primaire anti-corrosifs. Cependant, le resserrement des réglementations environnementales dans le monde entier a largement éliminé ces composés toxiques. Aujourd'hui, le phosphate de zinc s'est établi comme l'alternative non toxique et acceptable sur le plan environnemental pour l'inhibition de la corrosion. Lorsque les équipes d'approvisionnement industriel cherchent à acheter du phosphate de zinc pour des formulations de revêtements protecteurs, elles doivent naviguer dans un ensemble complexe de paramètres chimiques, de propriétés physiques et de distributions de particules pour garantir l'intégrité à long terme du revêtement.
Choisir le grade approprié de phosphate de zinc n'est pas simplement une transaction d'achat ; cela nécessite une compréhension approfondie de la manière dont le pigment interagit avec des systèmes de liants spécifiques, des niveaux d'exposition environnementale et des méthodes d'application. Des fabricants comme Xinsheng produisent des variations spécialisées de ce pigment pour satisfaire des exigences industrielles diverses. Ce guide examine la chimie physique, les environnements d'application et les paramètres de qualité que les responsables des achats doivent évaluer pour sécuriser des matières premières performantes.
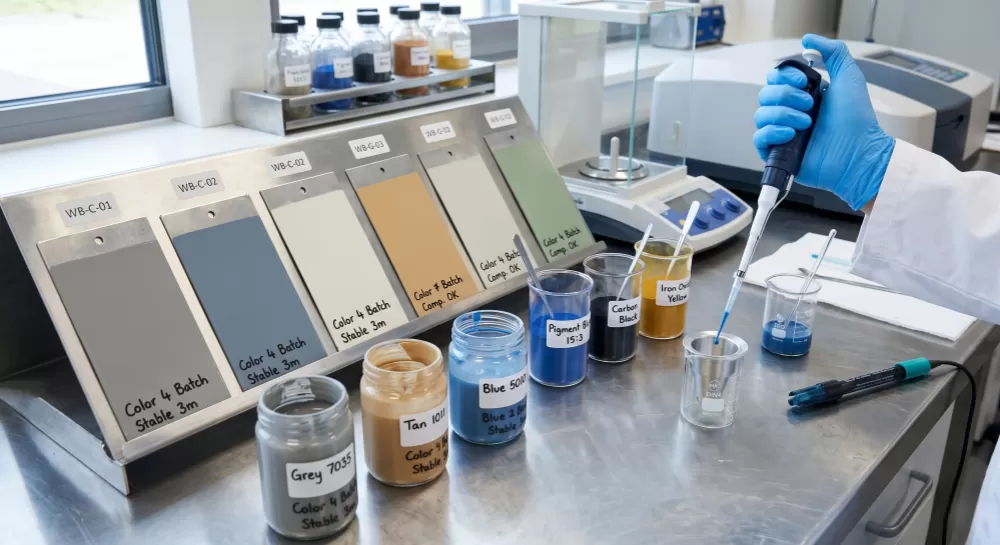
Propriétés chimiques et spécifications de performance
Le phosphate de zinc, représenté chimiquement par Zn3(PO4)2 · nH2O, existe généralement sous des formes hydratées, le plus souvent sous forme de dihydrate (n=2) ou de tétra hydrate (n=4). Sa fonction en tant que pigment anti-corrosif actif dépend de sa solubilité, de sa pureté, et de sa structure physique. Contrairement aux pigments de barrière inertes qui bloquent simplement l'humidité physiquement, le phosphate de zinc participe à des réactions chimiques à l'interface métal-substrat.
Lors de l'évaluation des différents grades de phosphate de zinc, plusieurs spécifications physiques et chimiques dictent comment le pigment se comportera dans les peintures liquides et les films secs :
| Paramètre de spécification | Plage standard | Impact sur la performance de la formulation |
|---|---|---|
| Contenu en zinc (en Zn) | 50,0 % – 52,0 % | Détermine la concentration d'ions zinc actifs disponibles pour les réactions de passivation. |
| Contenu en phosphate (en PO43-) | 46,0 % – 49,0 % | Influence directement la formation du film passivant protecteur en fer-phosphate. |
| Absorption d'huile (g/100g) | 15 – 30 | Affiche la quantité de liant nécessaire ; des valeurs plus élevées augmentent la viscosité et modifient la concentration en volume de pigment (PVC). |
| Humidité (105°C) | < 1,0 % | L'humidité excessive peut entraîner des agglomérats pendant le stockage et affecter les systèmes polyuréthane ou de durcissement à l'humidité. |
| Matière soluble dans l'eau | < 0,1 % | Des niveaux élevés de sels solubles favorisent le cloquage osmotique sous le film de peinture lorsqu'ils sont exposés à l'humidité. |
| Valeur de pH (extrait aqueux) | 6,0 – 8,0 | Un pH neutre empêche la gélification prématurée ou l'instabilité dans les liants sensibles aux acides ou à base d'eau. |
La distribution de la taille des particules est une autre propriété physique que les acheteurs doivent spécifier. Les grades standard ont généralement une taille de particule moyenne (D50) allant de 5 à 10 microns, les rendant adaptés aux primaires industriels lourds traditionnels. Pour des finitions à haute brillance, des applications en film mince ou des revêtements de bobines, des grades micronisés avec un D50 inférieur à 3 microns sont nécessaires. Des particules plus fines offrent une plus grande surface, ce qui améliore la stabilité de dispersion et augmente la vitesse du processus de passivation chimique.
Le mécanisme d'inhibition de la corrosion électrochimique
Comprendre comment le phosphate de zinc prévient la rouille aide les équipes d'approvisionnement à choisir le bon grade pour leurs environnements d'application spécifiques. Le mécanisme de protection est chimique plutôt que purement mécanique. Lorsque l'eau et l'oxygène diffusent inévitablement à travers le liant organique d'un revêtement, ils atteignent le substrat en acier sous-jacent. À cette interface, la corrosion électrochimique commence, créant des sites anodiques (dissolution du fer) et cathodiques (réduction de l'oxygène).
La présence de phosphate de zinc modifie ce processus destructeur. Bien que le composé ait une solubilité très faible dans l'eau neutre, l'environnement acide localisé généré pendant les premières étapes de la dissolution anodique du fer augmente sa solubilité. Le pigment se dissocie en ions zinc (Zn2+) et en ions phosphate (PO43-). Ces ions libérés réagissent avec les espèces de fer en dissolution à l'anode, formant une couche cristalline dense et adhérente de phosphate de fer-zinc (tel que phosphophyllite, FeZn2(PO4)2 · 4H2O) sur la surface métallique.
Cette couche cristalline agit comme une barrière passive permanente directement sur l'acier. Elle empêche la migration supplémentaire des ions fer dans la matrice du revêtement, interrompant efficacement la réaction anodique. En même temps, les ions zinc réagissent avec les ions hydroxyles produits à la cathode pour former de l'hydroxyde de zinc, qui bloque les zones cathodiques. La combinaison de ces processus de passivation anodique et cathodique réduit considérablement la corrosion sous film, empêchant la peinture de se décoller des rayures ou des dommages mécaniques.
Scénarios d'application industrielle
La polyvalence du phosphate de zinc le rend compatible avec une large gamme de liants en résine et d'environnements d'application. Selon le substrat et la sévérité de l'atmosphère, les formulations de revêtement doivent être adaptées en conséquence.
Revêtements pour infrastructures maritimes et côtières
Les structures offshore, les coques de navires et les installations côtières sont soumises à une humidité élevée et à de fortes concentrations de chlorures, classées sous les environnements corrosifs C5-M. Les apprêts marins nécessitent une combinaison robuste de protection par barrière et d'inhibition active de la corrosion. Pour ces systèmes, le phosphate de zinc est fréquemment mélangé avec des liants époxy. Les apprêts époxy-polyamide contenant de fortes charges de phosphate de zinc offrent la résistance chimique et la robustesse mécanique nécessaires pour résister à la pulvérisation saline et à l'impact des vagues. La faible solubilité dans l'eau du pigment est avantageuse ici, car elle garantit que l'inhibiteur actif n'est pas rapidement lessivé par l'eau de mer, maintenant ainsi une protection à long terme.
Apprêts automobiles et revêtements OEM
Dans l'industrie automobile, les revêtements doivent offrir à la fois une résistance à la corrosion fiable et une finition hautement esthétique. Les apprêts par électrodéposition (E-coat) et les couches de surface liquides utilisent du phosphate de zinc micronisé ultra-fin. La distribution de taille de particule serrée des pigments micronisés empêche les défauts de surface et le grain dans les couches de couleur et de vernis ultérieures. Parce que ces revêtements sont appliqués sur des formes complexes avec des tolérances serrées, le pigment doit se disperser parfaitement sans se déposer dans les réservoirs de stockage ou obstruer les buses de pulvérisation.
Revêtements de bobines industrielles
Le revêtement de bobines implique la peinture de feuilles plates d'acier ou d'aluminium dans un processus continu et à grande vitesse avant que le métal ne soit découpé et formé en produits finaux, tels que des panneaux de construction ou des carters d'appareils. Étant donné que le métal est plié et estampé après la peinture, l'apprêt doit posséder une excellente flexibilité. Les pigments à grosses particules standard peuvent créer des points faibles dans le film sec, menant à des fissures lors de la formation. L'utilisation de phosphate de zinc à fines particules garantit que l'apprêt reste hautement flexible tout en offrant une protection continue des bords là où la tôle est coupée et exposée.
Finitions industrielles à base d'eau
Alors que les réglementations environnementales imposent des limites plus strictes sur les composés organiques volatils (COV), l'industrie des revêtements se dirige vers des systèmes à base d'eau. La formulation avec des résines à base d'eau présente des défis uniques car le porteur d'eau peut déclencher une corrosion prématurée du substrat en acier pendant l'application et le séchage (appelée rouille de surface). Lors de la formulation de ces systèmes, les acheteurs doivent sélectionner des grades de phosphate de zinc spécialisés avec une teneur en sels solubles dans l'eau exceptionnellement basse. Des concentrations ioniques élevées dans les peintures à base d'eau peuvent déstabiliser l'émulsion polymère, provoquant une coagulation, une dérive de viscosité ou une perte d'adhérence.
Défis d'approvisionnement et contrôle de la qualité
Lorsqu'ils cherchent à acheter du phosphate de zinc en quantités commerciales, les responsables des achats sont confrontés à plusieurs défis courants de l'industrie qui peuvent affecter les plannings de production et les performances de la peinture si elles ne sont pas gérées.
Une des principales préoccupations est la cohérence d'un lot à l'autre. Si un fabricant de pigments ne maintient pas un contrôle strict sur ses processus de précipitation et de broyage, la distribution de la taille des particules du pigment peut varier. Un lot avec des particules grossières excessives peut entraîner des surfaces de primaire rugueuses et une mauvaise dispersion, nécessitant des temps de broyage plus longs et consommant une énergie excessive dans l'usine de peinture. À l'inverse, un lot avec trop de particules ultra-fines peut augmenter l'absorption d'huile de manière dramatique, rendant la peinture trop épaisse pour être pompée ou appliquée sans ajouter de solvant supplémentaire.
Un autre risque majeur pour la qualité est la présence de matières premières non réagies ou d'impuretés solubles dans l'eau. Si la réaction de fabrication entre l'oxyde de zinc et l'acide phosphorique est incomplète, des sels solubles résiduels peuvent rester dans le pigment. Lorsque la peinture finie est exposée à l'humidité sur le terrain, ces sels solubles se dissolvent, créant un gradient de pression osmotique qui attire l'eau à travers le film de revêtement. Cela entraîne des cloques, une perte d'adhérence et un échec rapide du système de protection. Pour cette raison, les acheteurs devraient demander des rapports analytiques complets démontrant des valeurs de matières solubles dans l'eau bien en dessous des seuils maximaux définis par des normes internationales comme l'ISO 1247.
L'état d'hydratation du pigment est également important pour les revêtements durcis à la chaleur. Si une formulation de peinture nécessite une cuisson à haute température (au-dessus de 120°C), le phosphate de zinc tétrahydraté peut libérer son eau chimiquement liée de cristallisation pendant le processus de cuisson. Cette vapeur d'eau libérée s'échappe à travers le film de peinture en cours de durcissement, laissant des micro-perforations qui compromettent les propriétés de barrière du revêtement. Pour les systèmes durcis à la chaleur, il est nécessaire de se procurer la forme dihydratée, plus thermiquement stable, pour éviter ces défauts de durcissement.
Sélection d'un fournisseur industriel qualifié
Évaluer les fournisseurs chimiques implique de regarder au-delà des simples critères de prix pour évaluer la capacité de production, les protocoles d'assurance qualité et la fiabilité de la chaîne d'approvisionnement. Les fabricants de peinture industrielle fonctionnent sur des plannings de production serrés et ne peuvent tolérer des retards de matières premières ou des écarts de qualité.
Un fabricant qualifié comme Xinsheng emploie des protocoles de contrôle de qualité rigoureux à chaque étape du processus de production, de l'inspection des matières premières à l'emballage final du pigment. Les étapes de vérification clés que les acheteurs devraient attendre d'un fournisseur professionnel incluent :
Analyse de la taille des particules par diffraction laser : Garantit que chaque lot est conforme aux paramètres D50 et D90 spécifiés, garantissant un comportement de dispersion cohérent dans l'usine de peinture.
Diffraction des rayons X (DRX) et titration chimique : Vérifie la structure chimique correcte, l'état d'hydratation et le rapport pur zinc-phosphate, garantissant une formation optimale de film passif.
Tests de conductivité des extraits aqueux : Mesure la concentration des ions solubles pour garantir que le pigment ne contribuera pas à la formation de cloques osmotiques ou à l'instabilité de l'émulsion.
Essais de peinture standardisés : Implique la dispersion du lot de pigment dans une formulation époxy ou alkyd standard et la réalisation de tests de brouillard salin (ASTM B117) pour confirmer la performance anticorrosion réelle.
De plus, un emballage et une logistique fiables sont nécessaires pour protéger le pigment pendant le transport et le stockage. Le phosphate de zinc est hygroscopique à un certain degré ; par conséquent, l'emballage standard doit comporter des sacs en papier à parois multiples ou des sacs en plastique bulk résistants avec des doublures intérieures en polyéthylène imperméables à l'humidité. Un bon scellage empêche l'absorption d'humidité pendant le transit maritime ou le stockage dans des entrepôts humides, garantissant que la poudre reste fluide et facile à décharger dans les récipients de fabrication.
Questions Fréquemment Posées
Q1 : Quelle est la principale différence entre le phosphate de zinc standard et le phosphate de zinc modifié ?
A1 : Le phosphate de zinc standard se compose de composés d'orthophosphate pur. Les versions modifiées sont co-précipitées ou mélangées avec d'autres espèces actives, telles que l'aluminium, le molybdène ou des inhibiteurs organiques. Ces modifications sont conçues pour accélérer le processus de passivation, améliorer la performance dans des environnements très acides, ou fournir une protection synergique dans des systèmes aquatiques difficiles.
Q2 : Pourquoi la valeur d'absorption d'huile du phosphate de zinc est-elle importante pour les formulateurs de peinture ?
A2 : La valeur d'absorption d'huile indique la quantité d'huile de lin (ou de liant en résine) nécessaire pour mouiller complètement une masse spécifique du pigment. Elle dicte la Concentration en Volume de Pigment (PVC) du revêtement. Si un acheteur passe à un grade avec une absorption d'huile plus élevée sans ajuster la formule, la peinture peut devenir trop visqueuse, perdre de la brillance ou avoir une flexibilité mécanique réduite en raison d'un manque de liant libre.
Q3 : Comment le phosphate de zinc se compare-t-il au chromate de zinc ?
A3 : Bien que le chromate de zinc ait historiquement fourni une passivation rapide et très efficace, c'est un cancérogène connu et fortement restreint. Le phosphate de zinc est non toxique et sûr à manipuler. Bien que son taux de passivation initial soit légèrement plus lent que celui du chromate, il fournit une protection contre la corrosion à long terme équivalente lorsqu'il est correctement formulé avec des liants appropriés et des co-pigments complémentaires.
Q4 : Le phosphate de zinc peut-il être utilisé dans des apprêts pour des métaux non ferreux comme l'aluminium ou l'acier galvanisé ?
A4 : Oui, il est très efficace sur l'aluminium et l'acier revêtu de zinc (galvanisé). Sur des substrats en aluminium, les ions phosphate aident à former une couche de conversion métal-phosphate stable qui améliore l'adhésion de la peinture, ce qui est souvent un défi majeur avec les métaux non ferreux.
Q5 : Quelles sont les conditions de stockage requises pour le phosphate de zinc en vrac ?
A5 : Il doit être stocké dans un entrepôt sec, frais et bien ventilé, à l'abri de la lumière directe du soleil, de la pluie et des sources d'humidité. Les sacs doivent rester scellés jusqu'à utilisation. Lorsqu'il est stocké dans des conditions sèches appropriées, le pigment a une durée de conservation stable de plusieurs années sans perdre ses propriétés anticorrosion.
Demande B2B et Consultation Technique
Pour les responsables des achats et les chimistes formulateurs cherchant à acheter du phosphate de zinc, sécuriser une chaîne d'approvisionnement fiable et cohérente est primordial. Xinsheng propose des grades sur mesure conçus pour répondre à des normes techniques spécifiques à travers différents systèmes de revêtement. Pour demander des échantillons, des fiches techniques ou un devis personnalisé pour vos besoins de production, veuillez contacter notre département des ventes techniques.