
Les fours industriels, les poches de coulée et les fours à chaux fonctionnent sous des contraintes thermiques extrêmes. Les revêtements réfractaires doivent résister à une chaleur intense, à des laitiers fondus agressifs et à des cycles thermiques rapides sans dégradation structurelle.
Lorsque les revêtements réfractaires se détériorent, l'arrêt du four fait grimper les coûts de maintenance et perturbe les calendriers de production. Le système de liant constitue l'épine dorsale de ces matériaux réfractaires, déterminant leur intégrité mécanique à travers les différentes zones de température.
Si vos opérations sont confrontées à un écaillage prématuré du réfractaire ou à un effondrement structurel, le passage à un liant chimique avancé peut résoudre ces problèmes. Contactez Xinsheng pour consulter les spécifications techniques ou demander des échantillons de matériaux certifiés pour des essais industriels.
Réponse rapide : le phosphate monoaluminique (également connu sous le nom de dihydrogénophosphate d'aluminium, Al(H2PO4)3) est un liant chimique réfractaire acide. Il forme une liaison céramique de haute résistance, semblable à un polymère, grâce à des réactions progressives de déshydratation et de condensation. Contrairement aux ciments hydrauliques qui s'affaiblissent entre 800°C et 1000°C, le phosphate monoaluminique conserve sa résistance structurelle de manière continue, des basses températures jusqu'à 1800°C, offrant une résistance supérieure au choc thermique et à l'attaque des laitiers fondus.
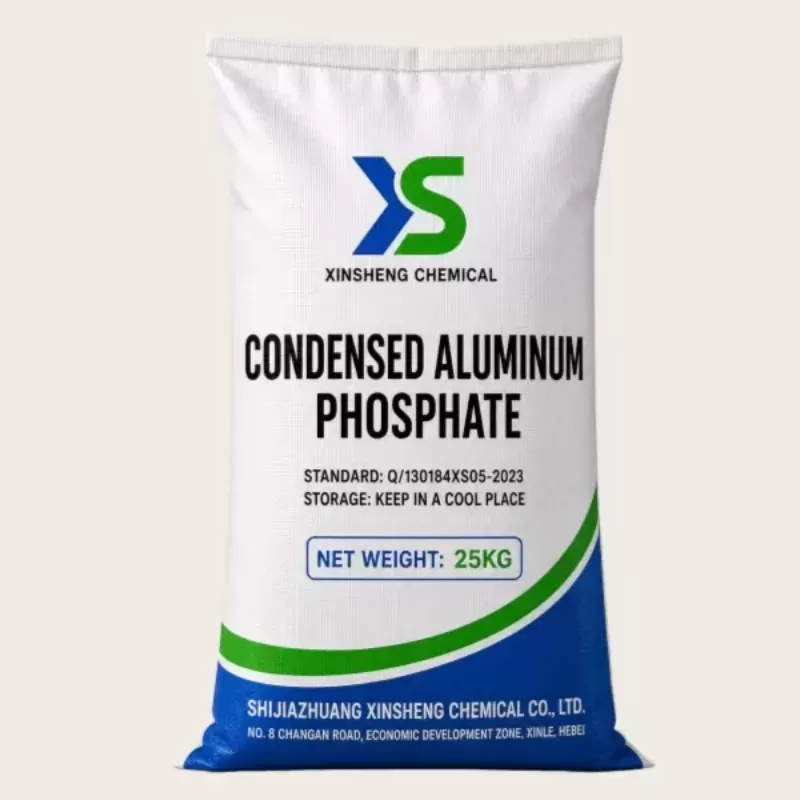
Comprendre le phosphate monoaluminique : chimie et formes physiques
Le phosphate monoaluminique est synthétisé par la réaction de l'hydroxyde d'aluminium avec de l'acide phosphorique concentré à des températures contrôlées. Le contrôle stœchiométrique du rapport Al2O3/P2O5 régit son comportement liant, sa durée de conservation et sa cinétique de prise.
Le composé chimique porte la formule Al(H2PO4)3. Dans l'industrie réfractaire, les fournisseurs le proposent sous deux variantes, liquide et poudre :
- Phosphate monoaluminique liquide : une solution visqueuse, transparente à translucide, généralement fournie à une concentration en solides de 48 % à 60 %. Il offre une réactivité immédiate, une excellente capacité de mouillage et une dispersion uniforme sur les particules d'agrégat.
- Phosphate monoaluminique solide/en poudre : une poudre blanche séchée par atomisation, hygroscopique. Les fabricants de réfractaires utilisent la forme sèche pour produire des mortiers secs préformulés, des plastiques et des matériaux de rebouchage en sac qui nécessitent simplement l'ajout d'eau sur site.
Le mécanisme de liaison fondamental diffère complètement de celui des liants hydrauliques tels que le ciment d'aluminate de calcium. Les systèmes hydrauliques reposent sur l'hydratation par l'eau pour former des hydrates cristallins. En revanche, le phosphate monoaluminique repose sur la polymérisation par condensation.
Lors du séchage ambiant et du chauffage ultérieur, les groupes dihydrogénophosphate adjacents se réticulent en libérant des molécules d'eau. À des températures plus basses (150°C à 300°C), des pyrophosphates et triphosphates acides se forment. Lorsque la température dépasse 500°C à 1000°C, ces groupes se convertissent en métaphosphates d'aluminium polymériques insolubles.
Au-delà de 1000°C, les métaphosphates réagissent avec de fins agrégats réfractaires (tels que la bauxite calcinée, l'alumine tabulaire ou la mullite) pour former de l'orthophosphate d'aluminium (AlPO4). L'AlPO4 partage un réseau isostructural avec le quartz et la cristobalite, comme indiqué dans la référence Wikipédia sur le phosphate d'aluminium. Cette transition crée une liaison céramique directe au sein de la matrice du matériau.
Supériorité technique fondamentale par rapport aux liants conventionnels
Les ingénieurs en réfractaires remplacent fréquemment les liants traditionnels par le phosphate monoaluminique en raison de cinq avantages physiques et chimiques évidents.
1. Réfractarité exceptionnelle et limites de service
Les silicates de sodium conventionnels ou les ciments de qualité inférieure contiennent des fondants alcalins et alcalino-terreux (Na2O, CaO). Ces oxydes forment des phases eutectiques à bas point de fusion à des températures élevées, ce qui réduit considérablement la réfractarité sous charge globale.
Le phosphate monoaluminique n'introduit dans le système que des oxydes d'aluminium et de phosphore. Par conséquent, les bétons réfractaires et les briques liés au phosphate résistent au ramollissement sous charge à des températures de service atteignant 1500°C à 1800°C.
2. Élimination de la « chute de résistance à température intermédiaire »
La principale vulnérabilité du ciment alumineux (CAC) est son déficit thermique à moyenne température. Entre 800°C et 1000°C, les liaisons hydrauliques des hydrates (telles que C3AH6 et AH3) se déshydratent et se décomposent, alors que le frittage céramique à l'état solide n'a pas encore commencé.
Cela laisse une chute de résistance critique durant laquelle le revêtement devient vulnérable à la rupture mécanique, à l'usure abrasive et à la fissuration. Le phosphate monoaluminique élimine entièrement ce déficit.
Les réactions de polycondensation du dihydrogénophosphate d'aluminium fournissent une résistance mécanique ininterrompue. Le liant se transforme progressivement d'une liaison chimique en une liaison céramique permanente sans perdre sa résistance à la compression.
3. Excellente résistance aux chocs thermiques
Les cycles rapides de chauffage et de refroidissement génèrent des gradients de contraintes internes élevés au sein des revêtements monolithiques. Le phosphate monoaluminique produit un réseau microporeux et réticulé qui absorbe mieux l'expansion différentielle que les structures hydrauliques rigides et denses.
Par conséquent, les bétons réfractaires liés au phosphate résistent à l'écaillage thermique lors de cycles thermiques répétés, comme on en trouve dans les portes de four, les blocs brûleurs et les poches de transfert.
4. Résistance naturelle à la pénétration des scories et à l'attaque chimique
Les scories métallurgiques fondues pénètrent dans les réfractaires poreux par action capillaire, dissolvant la matrice d'agrégats. La nature acide des réseaux d'AlPO4 offre une résistance aux scories acides et neutres, à l'aluminium fondu et aux gaz sulfureux.
De plus, la réaction entre les liants phosphatés et les scories basiques tend à former des couches barrières denses et protectrices qui ralentissent la pénétration chimique.
5. Haute résistance à l'abrasion et à l'érosion
Les mortiers liés au phosphate et les mélanges de pilonnage développent une résistance élevée à l'écrasement à froid (CCS) après le durcissement thermique initial. La ténacité de la matrice d'AlPO4 polymérisée maintient fermement les agrégats en place, résistant à l'érosion par gaz à haute vitesse et à l'abrasion par particules.
Analyse comparative : phosphate monoaluminique vs liants traditionnels
Le choix du bon liant nécessite un équilibre entre la stabilité thermique, les exigences d'installation et le coût. Des normes telles que la classification standard ASTM C401 pour les bétons réfractaires à base d'alumine et d'alumine-silice décrivent les catégories dans lesquelles ces différents systèmes de liaison opèrent.
Le tableau suivant illustre pourquoi les ingénieurs choisissent le phosphate monoaluminique plutôt que d'autres options chimiques et hydrauliques :
| Propriété de performance | Phosphate monoaluminique | Ciment d'aluminate de calcium | Silicate de sodium (verre soluble) | Sol de silice (silice colloïdale) |
|---|---|---|---|---|
| Mécanisme de liaison | Condensation chimique et liaison céramique | Hydratation hydraulique | Précipitation chimique et phase vitreuse | Gélification colloïdale (liaisons siloxane) |
| Limite de service maximale | Jusqu'à 1800°C | 1400°C – 1600°C (selon la pureté) | 1100°C – 1300°C | 1500°C – 1650°C |
| Résistance à température moyenne (800–1000°C) | Très élevée (réticulation stable) | Faible (zone de décomposition des hydrates) | Modérée (début de l'écoulement visqueux) | Modérée à élevée |
| Résistance aux chocs thermiques | Excellente | Modérée | Faible | Très élevée |
| Teneur en alcalins (Na2O / K2O) | Négligeable (< 0,1%) | Faible (< 0,5%) | Très élevée (8% – 15%) | Négligeable (< 0,3%) |
| Exigence de durcissement | Durcissement thermique (>150°C) ou ajout de durcisseur | Hydratation par humidité/ambiante | Séchage à l'air ou agent gélifiant chimique | Séchage à l'air ou gélification contrôlée |
| Résistance à la corrosion par les scories | Élevée (résiste aux scories acides/neutres) | Modérée à élevée (sensible aux alcalins) | Très faible (eutectiques à bas point de fusion) | Modérée (attaquée par les scories basiques) |
Bien que le ciment d'aluminate de calcium reste pratique pour la construction civile générale et les bétons réfractaires standards, il se révèle insuffisant dans les zones à forte usure et à haute température. Le silicate de sodium offre une option de liant à faible coût, mais sa teneur élevée en alcalins crée des phases vitreuses à bas point de fusion qui provoquent une défaillance précoce du revêtement au-dessus de 1200°C.
Des producteurs chimiques comme Xinsheng fournissent du phosphate monoaluminique de haute pureté avec de faibles teneurs en fer et en alcalins, évitant les réactions de fluxage indésirables à des températures de fonctionnement élevées.
Applications critiques à haute température
Le phosphate monoaluminique est utilisé dans les industries lourdes nécessitant des performances réfractaires fiables sous des contraintes thermiques et mécaniques extrêmes.
- Bétons réfractaires et plastiques liés au phosphate : Les plastiques réfractaires formulés avec du phosphate monoaluminique restent malléables pendant le transport et l'installation. Une fois tassés en position et cuits, ils produisent des revêtements à haute densité pour les parois de chaudières, les couvercles de fosses de réchauffage et les fours de forge.
- Revêtements de travail des poches d'acier et des répartiteurs : Le liant empêche le métal fondu et les scories acides de pénétrer les revêtements de travail, prolongeant la durée de vie des campagnes de poche et évitant la contamination de l'acier.
- Zones de décharge des fours rotatifs à ciment : Les anneaux de nez de four, les zones d'entrée de refroidisseur et les tuyaux de brûleur sont soumis à des chocs thermiques sévères, une forte abrasion et une exposition chimique aux gaz. Les briques et bétons réfractaires à haute teneur en alumine liés au phosphate résistent à ces contraintes combinées.
- Adhésifs et mortiers haute température : Les joints de maçonnerie constituent généralement les points les plus faibles d'un revêtement en briques. Les adhésifs haute température liés au phosphate durcissent pour former des joints qui correspondent à la stabilité thermique des briques en corindon et en mullite.
- Mélanges de gunite réfractaire et de réparation : Pour des réparations rapides à chaud, les techniciens pulvérisent des mélanges de projection acides liés au phosphate directement sur les surfaces réfractaires endommagées et chaudes, afin de former des réparations rapides qui minimisent le temps d'arrêt du four.
Pour plus de détails sur les interactions du phosphate avec les agrégats de corindon, consultez les diagrammes d'équilibre de phase publiés par l'American Ceramic Society.
Directives d'application : durcissement, agents de prise et cycles de cuisson
Pour obtenir des propriétés optimales du phosphate monoaluminique, il convient de porter une attention particulière à la manipulation des matériaux, à la cinétique de durcissement et à l'élimination de l'humidité en début de procédé.
1. Incorporation d'agents de prise (coagulants)
Le phosphate monoaluminique liquide ne durcit pas à température ambiante par lui-même. Si une prise à température ambiante est requise avant la chauffe, il faut incorporer un faible pourcentage d'un agent de prise alcalin ou basique dans l'agrégat réfractaire :
- Magnésie calcinée morte (MgO) : Le durcisseur standard. La MgO en poudre réagit chimiquement avec les ions phosphate acides, précipitant des hydrates de phosphate de magnésium qui font prendre le béton réfractaire cru en 30 à 90 minutes. Le dosage varie généralement de 0,5 % à 2,0 % en poids.
- Ciment d'aluminate de calcium : L'ajout de petites quantités (1 % à 3 %) peut déclencher une gélification et une précipitation à température ambiante, permettant le décoffrage avant la cuisson.
2. Le cycle de cuisson : gérer la « fenêtre d'éclatement explosif »
Les liants phosphatés retiennent de l'eau de cristallisation et de coordination liée chimiquement jusqu'à 250°C–350°C. Si un revêtement phosphaté nouvellement installé est chauffé trop rapidement, l'eau se vaporise plus vite qu'elle ne peut s'échapper à travers le réseau de pores.
La pression de vapeur interne qui en résulte peut provoquer un éclatement violent et explosif. Les ingénieurs doivent appliquer le cycle de chauffe suivant :
- Palier à température ambiante : Laisser le béton réfractaire placé sécher à l'air pendant 24 heures après le décoffrage.
- Première montée (ambiante à 150°C) : Chauffer lentement, à raison de 15°C à 25°C par heure maximum, pour évacuer l'humidité libre.
- Palier de déshydratation (150°C à 350°C) : Maintenir la température à ce plateau pendant 1 heure par pouce d'épaisseur du revêtement. Cette étape permet de libérer l'eau structurelle en toute sécurité pendant la condensation polymérique.
- Montée céramique finale (350°C à la température de service) : Chauffer à raison de 40°C à 50°C par heure jusqu'aux températures de service, achevant la conversion en orthophosphate d'aluminium.
3. Stockage et manipulation des équipements
Étant donné que les solutions de phosphate monoaluminique sont acides (pH 1,5 à 2,5), utiliser des réservoirs de stockage résistants aux acides fabriqués en polyéthylène, en PRV (polyester renforcé de fibre de verre) ou en acier inoxydable 316. Éviter tout contact avec l'acier au carbone doux, qui réagit avec l'acide pour générer de l'hydrogène gazeux.
Protéger le phosphate monoaluminique en poudre de l'humidité atmosphérique. Conserver les sacs scellés dans des entrepôts secs et à climat contrôlé pour éviter une prise en masse prématurée.
Questions fréquemment posées
Q1 : Quelle est la principale différence entre le phosphate monoaluminique et le phosphate d'aluminium ?
R1 : Le phosphate monoaluminique (dihydrogénophosphate d'aluminium, Al(H2PO4)3) est un composé acide, hautement soluble dans l'eau, contenant deux atomes d'hydrogène par groupe phosphate. Il agit comme liant actif. Le phosphate d'aluminium standard (AlPO4) est un composé neutre, insoluble dans l'eau, qui représente la phase céramique finale et durcie obtenue après la chauffe.
Q2 : Le phosphate monoaluminique est-il corrosif pour les machines et les mélangeurs ?
R2 : Oui. Le phosphate monoaluminique liquide présente un pH acide de 1,5 à 2,5. Une exposition prolongée corrodera les mélangeurs discontinus, pompes et moules standards en acier doux. Les équipements doivent être revêtus de polyuréthane, recouverts d'époxy, fabriqués en acier inoxydable, ou rincés soigneusement à l'eau immédiatement après chaque cycle de production.
Q3 : Pourquoi les bétons réfractaires liés au phosphate doivent-ils subir un durcissement thermique pour atteindre leur résistance ?
R3 : Sans l'ajout d'un durcisseur comme le MgO, la réaction chimique de polycondensation qui forme les chaînes de phosphate réticulées nécessite de l'énergie thermique. La déshydratation et la polymérisation commencent au-delà de 120°C et se terminent entre 300°C et 500°C. Sans cette chaleur, le matériau reste à l'état cru.
Q4 : Le phosphate monoaluminique peut-il lier des agrégats réfractaires basiques comme la magnésie pure ?
R4 : En général, non. Le mélange direct du phosphate monoaluminique acide avec des agrégats de magnésie réactive provoque une réaction acide-base incontrôlée et fortement exothermique. Cette réaction génère un dégagement gazeux rapide, une ébullition et une dégradation du matériau. Il est mieux adapté aux agrégats neutres ou acides tels que l'alumine, la bauxite, la mullite, le zircon et la silice.
Q5 : Quelle est la durée de conservation typique du phosphate monoaluminique liquide par rapport à la forme en poudre ?
R5 : Les solutions liquides de haute qualité restent chimiquement stables pendant 6 à 12 mois lorsqu'elles sont stockées hermétiquement à température ambiante (10°C à 30°C). Les formes en poudre peuvent durer 12 à 24 mois, à condition d'être stockées dans un emballage étanche à l'humidité afin d'éviter la formation de grumeaux.
Maximisez la durée de vie de votre campagne réfractaire avec Xinsheng
Les défaillances des revêtements réfractaires entraînent des arrêts imprévus, des équipements endommagés et des pertes de production. Choisir le phosphate monoaluminique comme liant réfractaire garantit une intégrité structurelle continue, évite la perte de résistance à température intermédiaire et offre une résistance supérieure au laitier et aux chocs thermiques.
Xinsheng fabrique du phosphate monoaluminique liquide et en poudre de haute pureté, spécialement conçu pour les secteurs réfractaire et métallurgique. Notre production garantit des ratios Al2O3 et P2O5 constants, une faible contamination en fer et une fiabilité d'un lot à l'autre.
Contactez dès aujourd'hui notre équipe d'ingénierie technique pour discuter de votre formulation, demander un certificat d'analyse (COA) détaillé et une fiche de données de sécurité (FDS), ou commander des échantillons gratuits pour votre laboratoire d'essai.