
Umweltvorschriften gestalten die Schutzbeschichtungsindustrie weiterhin um. Richtlinien wie REACH und RoHS schränken die Verwendung von Schwermetallen ein und zwingen Formulierer dazu, sich von hexavalenten Chromaten, Blei-Verbindungen und sogar von standardmäßigen zinkbasierten Pigmenten abzuwenden. Moderne Beschichtungschemiker benötigen hocheffiziente, ungiftige Antikorrosionspigmente, die in anspruchsvollen Umgebungen gut funktionieren, ohne gegen Umweltvorschriften zu verstoßen.
Aluminiumtripolyphosphat hat diese Lücke als etablierte, nachhaltige Lösung gefüllt. In der Branche bekannt als ATP, bietet dieses synthetische kondensierte Phosphat aktive chemische Passivierung und Barriereverbesserung. Hersteller wie Xinsheng produzieren spezialisierte Grade dieses weißen Pigments, um Formulierern zu helfen, langfristige Salzsprühziele in wasserbasierten und lösemittelbasierten industriellen Grundierungen zu erreichen.
Wenn Sie Ihre Grundierungsformulierungen neu gestalten oder nach einem effektiven Zinkphosphat-Alternativ suchen, überprüfen Sie die technischen Parameter unten oder kontaktieren Sie direkt unser technisches Vertriebsteam, um eine Mustercharge für Bench-Tests anzufordern.
1. Der Wechsel zu ungiftigen Antikorrosionspigmenten
Seit Jahrzehnten dominierten Strontiumchromat, basisches Zinkchromat und rotes Blei die Korrosionsschutzmaßnahmen für schwere Anwendungen. Sie passivierten Stahloberflächen effektiv. Ihre extreme Toxizität und Umweltpersistenz führten jedoch zu strengen regulatorischen Verboten. Standard-Zinkphosphat wurde der anfängliche Ersatz. Doch Formulierer entdeckten schnell seine funktionalen Einschränkungen, einschließlich geringer Löslichkeit, langsamer Passivierungskinetik und inkonsistenter Salzsprühleistung unter starker industrieller Exposition.
Aluminiumtripolyphosphat stellt eine Chemie der zweiten Generation von kondensierten Phosphaten dar. Anstatt sich lediglich auf die langsame Zinkionenauflösung zu verlassen, nutzt ATP kondensierte Polyphosphatketten, die direkt mit metallischen Substraten reagieren. Dieser aktive chemische Prozess erzeugt langlebige schützende Oberflächen, selbst bei dünnen Schichten.
Definition: Aluminiumtripolyphosphat ist ein weißes, synthetisches, ungiftiges Antikorrosionspigment mit der chemischen Grundstruktur AlH2P3O10·2H2O. Es dient als aktives Rostschutzmittel in Grundierungen und Direkt-auf-Metall (DTM)-Beschichtungen, indem es kondensierte Phosphationen freisetzt, die das Metallsubstrat passivieren.
2. Chemische und physikalische Eigenschaften von ATP
Erfolgreiches Formulieren mit Aluminiumtripolyphosphat erfordert ein festes Verständnis seiner Strukturchemie und Kristallkonfiguration. Das Material ist kein einfaches Orthophosphatgemisch; es ist ein präzise kondensierter Koordinationskomplex.
Molekulare Struktur und Synthese
Die Standardformel für Aluminiumtripolyphosphat lautet AlH2P3O10·2H2O. Das Tripolyphosphatanion (P3O10)5− besteht aus drei Phosphattetraedern, die durch gemeinsame Sauerstoffatome miteinander verbunden sind. Aluminiumkationen (Al3+) koordinieren innerhalb dieses polymeren Netzwerks und gleichen die Ladung zusammen mit sauren Protonen aus.
Dieses kondensierte Phosphatgerüst bietet zwei wesentliche Vorteile: kontrollierte Ionenaussetzung und stabile thermische Beständigkeit. Die Verbindung bleibt bis etwa 300 °C thermisch stabil, was sie sowohl für standardmäßige Umgebungs-Härtungssysteme als auch für Hochtemperatur-Backlacke und Coil-Beschichtungen geeignet macht.
Physikalische und chemische Eigenschaften
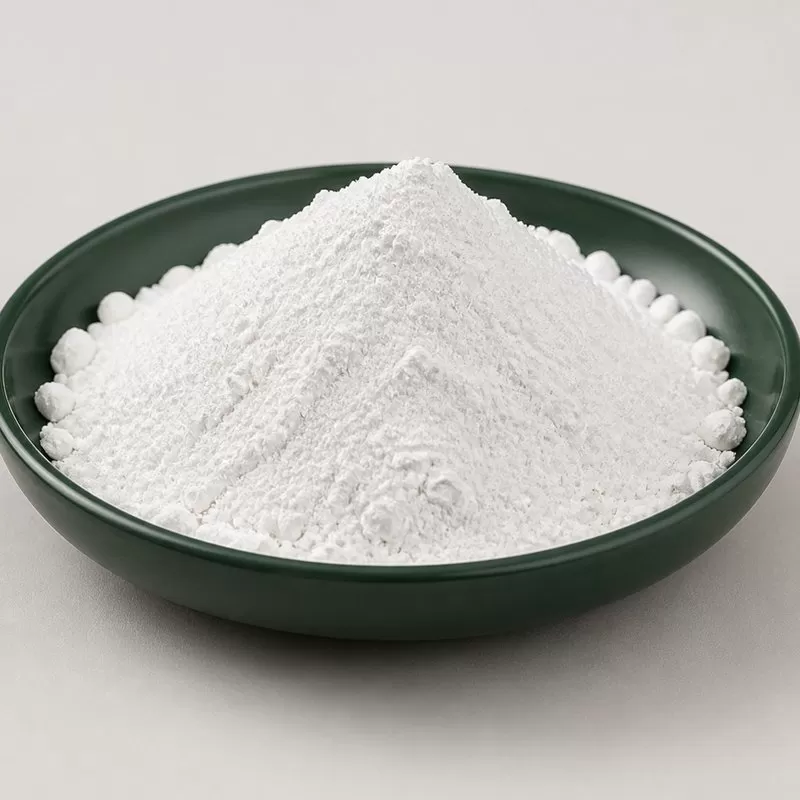
ATP präsentiert sich typischerweise als feines, weißes Pulver. Seine grundlegenden physikalischen Kennzahlen umfassen:
- Chemische Formel: AlH2P3O10·2H2O
- Erscheinungsbild: Helles weißes Pulver
- Weißgrad: > 92%
- Ölaufnahme: 25 – 40 g/100g
- Dichte: 2.6 – 3.0 g/cm³
- Aqueous pH (10% Schlämme): 5.5 – 7.0
- Wasserlöslichkeit: Niedrig (< 0.05 g/100ml bei 20°C)
- Brechungsindex: Ungefähr 1.55 – 1.60
Aufgrund seiner sauberen weißen Farbe und des moderaten Brechungsindex können Formulierer Grundierungen leicht in Grautöne, Pastellfarben oder Sicherheitsfarben einfärben. Dies gibt ATP einen praktischen Vorteil gegenüber dunklen oder getönten Korrosionsschutzoptionen wie Eisenoxiden oder Calciumplumbat.
Modifiziertes Aluminiumtripolyphosphat
Standard-ATP kann manchmal eine schnelle frühe Hydratation in wasserreichen Umgebungen zeigen, was zu Stabilitätsproblemen bei Dosen oder Blitzrost in empfindlichen wasserbasierten Systemen führen kann. Um dies zu lösen, stellen chemische Produzenten modifizierte Aluminiumtripolyphosphat-Qualitäten her. Diese Qualitäten unterliegen Oberflächenmodifikationen, die häufig Silica, organische Zinkkomplexe oder Erdalkaliverbindungen integrieren.
Die Oberflächenmodifikation mäßigt die anfängliche Lösungsrate der Polyphosphationen. Sie balanciert die sauren Protonen auf der Pigmentoberfläche, puffert den pH-Wert innerhalb der Farbmatrix und verbessert die Verträglichkeit mit wasserbasierten Acryl- und Epoxidemulsionen.
3. Korrosionshemmungsmechanismus
Der Korrosionshemmungsmechanismus von Aluminiumtripolyphosphat beruht auf einer dreifachen Wirkung: aktiver Chelation, in-situ-Pufferung und Bildung physikalischer Barrieren.
Anodische Chelation und Oberflächenpassivierung
Wenn Feuchtigkeit durch einen trockenen Farbanstrich bis zum Stahlsubstrat diffundiert, hydratisiert das Tripolyphosphat-Netzwerk langsam. Es dissoziiert und setzt Tripolyphosphatanionen (P3O10)5− frei.
Wenn sich Eisenionen (Fe2+) an anodischen Stellen zu bilden beginnen, chelatiert die Tripolyphosphatgruppe sie sofort. Diese Reaktion erzeugt eine unlösliche, dichte und amorphe organometallische/Phosphat-Passivierungsschicht, die oft als hydratisierter Eisen-Aluminiumphosphat-Komplex charakterisiert wird:
Fe2+ + AlH2P3O10 + H2O → Fe[Al(PO4)3] komplex + 2H+
Diese chemische Ablagerung wirkt als harte anodische Barriere, die den Elektronentransfer stoppt und die metallische Auflösung direkt an der Substratoberfläche anhält.
Hydrolyse und Schnittstellenpufferung
Während die atmosphärische Korrosion fortschreitet, neigen lokale Mikro-Umgebungen an der Beschichtungs-Stahl-Schnittstelle dazu, aufgrund der kathodischen-anodischen unterschiedlichen Belüftung sauer zu werden. ATP bewältigt dies durch progressive Hydrolyse. Die Polyphosphatketten zerfallen langsam in Pyrophosphat- und Orthophosphatgruppen, verbrauchen überschüssige Hydroniumionen und verhindern aggressive lokale Acidifizierung.
Darüber hinaus wirken die Aluminiumionen selbst als schwache Lewis-Säuren, die mit Hydroxidionen (OH−) interagieren, die an kathodischen Zonen erzeugt werden, und ein Gleichgewicht herstellen, das die Harz-Metall-Schnittstelle vor kathodischer Delaminierung schützt.
Barrierenverbesserung und Ionenaustausch
ATP-Partikel weisen eine ausgeprägte Kristallmorphologie auf, die den Diffusionsweg für korrosive Agentien wie Wasser, Sauerstoff und Chloridionen verlängert. In Umgebungen, die mit Salzen belastet sind, zeigen die Phosphatgruppen ein Ionenaustauschverhalten, indem sie freie Chloridionen abfangen und sie innerhalb des sich entwickelnden Phosphatkomplexes einschließen. Dies verringert erheblich das Blasen, das typischerweise durch Chloridmigration ausgelöst wird.
4. ATP vs. traditionelle Korrosionsschutzpigmente
Die Auswahl des richtigen Korrosionsschutzpigments hängt in der Regel von drei Faktoren ab: regulatorische Sicherheit, Kosteneffizienz und Feldhaltbarkeit. Die folgende Tabelle vergleicht Aluminiumtripolyphosphat mit herkömmlichen Alternativen:
| Leistungsattribut | Aluminiumtripolyphosphat (ATP) | Standard-Zinkphosphat | Strontium / Zinkchromat |
|---|---|---|---|
| Toxizität & Konformität | Ungiftig, schwermetallfrei, REACH-konform | Ökotoxizitätsrisiken für aquatische Umgebungen | Extrem giftig, krebserregend (in wichtigen Märkten verboten) |
| Korrosionseffizienz | Sehr hoch (geringe effektive Beladung erforderlich) | Moderat bis niedrig (hohe Pigmentbeladung erforderlich) | Hoch (historischer Standard) |
| Passivierungsgeschwindigkeit | Schnelle anfängliche Filmpassivierung | Langsame Ionenlösungsrate | Augenblickliche Passivierung |
| Empfohlene Beladung | 3% – 8% des Gesamtformelgewichts | 10% – 25% des Gesamtformelgewichts | 8% – 15% des Gesamtformelgewichts |
| Nicht-eisenhaltige Haftung | Ausgezeichnet auf verzinktem Stahl, Aluminium, Stahl | Ausreichend auf Stahl, schlecht auf Aluminium | Ausgezeichnet auf Leichtmetallen |
| Beschichtungsfarbe | Reines Weiß (einfach zu tönen) | Grau-weiß bis weiß | Helles Gelb / Grün |
Während Standard-Zinkphosphat trockene Film-Pigmentvolumen-Konzentrationen (PVC) zwischen 15% und 25% benötigt, um einen angemessenen Schutz zu bieten, erzielt Aluminiumtripolyphosphat überlegene Ergebnisse bei 3% bis 8% Beladung. Dieser große Unterschied in der Dosierung schafft Platz in der Formel, sodass Formulierer die Rohstoffkosten senken oder funktionale Extender wie glimmerhaltiges Eisenoxid oder fälliges Bariumsulfat hinzufügen können.
5. Beste Praktiken für die Formulierung von Industrielacken
Die Formulierung mit Aluminiumtripolyphosphat ist unkompliziert, sobald man seine ionische Aktivität und Oberfläche berücksichtigt. Im Folgenden finden Sie laborgeprüfte Richtlinien, die aus der Zusammenarbeit mit industriellen Mischern und Lacktechnikern entwickelt wurden.
Harzkompatibilität
Aluminiumtripolyphosphat funktioniert reibungslos über ein breites Spektrum moderner Bindemittel:
- Zwei-Komponenten-Epoxid-Systeme: Ideal für strapazierfähige Marine-Grundierungen, industrielle Böden und Beschichtungen für die Wartung von Stahlkonstruktionen. ATP passt gut zu Polyamid-, Phenalkamin- und Polyamidoamin-Härtern.
- Wasserbasierte Acryl- und Polyurethan-Dispersionen (PUDs): Modifiziertes ATP bietet starke Antikorrosions-Eigenschaften in VOC-armen Grundierungen, vorausgesetzt, das nasse System ist richtig gegen Blitzrost gepuffert.
- Kurz-/Mittelöl-Alkydharze: Bietet saubere Farbbeständigkeit und verhindert Unterfilmkorrosion in standardmäßigen industriellen Metallgrundierungen.
- Polyurethane: Ausgezeichnete Wahl für Direkt-auf-Metall (DTM) architektonische und kommerzielle Transportoberflächen.
Dosierungsoptimierung
Da ATP chemisch reaktiv ist, sind übermäßige Mengen nicht empfohlen. Hohe Mengen können eine übermäßige Wasserempfindlichkeit einführen oder eine geringfügige Verdickung der Verpackung verursachen. Formulierer sollten eine Optimierung innerhalb der folgenden Parameter durchführen:
- Schwerlast-Industrielacke (Epoxid/Polyurethan): 4,0% – 8,0% des Gesamtformulierunggewichts.
- Leicht- bis Mittelbelastung Wartungsbeschichtungen: 3,0% – 5,0% nach Gewicht.
- Direkt-auf-Metall (DTM) Systeme: 2,5% – 4,5% nach Gewicht.
Dispersion und Mahlen Protokolle
Tripolyphosphatkristalle sind auf ihre strukturierte Partikelgröße angewiesen, um effektiv zu funktionieren. Übermäßiges Mahlen kann ihre kristalline Struktur zerdrücken, während unzureichendes Dispergieren Agglomerate hinterlässt, die die Dichte der Filmbarriere beeinträchtigen.
- Mahlanlagen: Standard-Perlenmühlen, Korbmühlen oder horizontale Sandmühlen arbeiten am besten.
- Dispersion Feinheit: Streben Sie eine Mahlgradbewertung von 20 bis 30 Mikrometern (Hegman 6 bis 6,5) für Hochleistungsgrundierungen an.
- Temperaturkontrolle: Halten Sie die Temperatur Ihrer Mahlung unter 55°C (131°F). Übermäßiger thermischer Aufbau während der Verarbeitung kann eine partielle Dehydratisierung der Tripolyphosphatkristalle induzieren, was Ihre Formulierung destabilisieren kann.
- Dispergieradditive: Verwenden Sie nicht-ionische oder strukturierte acrylische Copolymer-Dispergiermittel. Hochmolekulare Blockcopolymere stabilisieren die Pigmentladung, ohne Viskositätsspitzen zu verursachen.
Wasserbasierte Beschichtungen und Anpassungen gegen Blitzrost
In der Formulierung wasserbasierter Beschichtungen kann standardmäßiges Aluminiumtripolyphosphat saure Rückstände in die anfängliche Flüssigphase während der Wasserverdampfung ziehen. Wenn es direkt auf blankem, strahlgereinigtem Baustahl aufgetragen wird, kann dies Blitzrost hervorrufen.
Um dieses Problem zu vermeiden, sollten Lackchemiker zwei Schritte unternehmen: Erstens, wählen Sie eine modifizierte, oberflächenneutralisierte ATP-Qualität wie die von Xinsheng hergestellten; zweitens, fügen Sie 0,2% bis 0,5% eines aktiven flüssigen Blitzrostinhibitors (wie eine natriumnitritbasierte Mischung, organisches Aminkomplex oder Carboxylatsalz) in die Verdünnungsphase hinzu.
Synergistische Extender-Mischungen
Aluminiumtripolyphosphat erzielt die besten Ergebnisse, wenn es mit komplementären funktionalen Füllstoffen kombiniert wird:
- Präzipitiertes Barium-Sulfat (Blanc Fixe): Erhöht die Packungsdichte, kontrolliert den Gesamtglanz und hält die Rohstoffkosten im Gleichgewicht.
- Lamellärer Talk oder Glimmer: Plattenartige Partikel kombinieren sich mit ATP, um ein physisches Labyrinth zu schaffen, das das Eindringen von Feuchtigkeit blockiert, während ATP den Stahl passiviert.
- Glimmerhaltiges Eisenoxid (MIO): Standardwahl für marine Zwischenbeschichtungen; wirkt effektiv mit ATP in der Grundierung, um aggressivem Salznebel zu widerstehen.
6. Leistungstests und Industriestandards
Beschichtungs-Labore qualifizieren die Leistung von ATP-basierten Grundierungen mithilfe standardisierter beschleunigter Exposition und elektrochemischer Diagnostik.
ASTM B117 Neutraler Salzsprüh-Test
In standardmäßigen 2K-Polyamid-Epoxid-Grundierungen, die auf kaltgewalztem Stahl (CRS) getestet wurden, bei einer Trockenfilmstärke (DFT) von 75 Mikrometern, übertreffen Formulierungen mit 6% modifiziertem ATP routinemäßig 1.000 bis 1.500 Stunden Exposition mit weniger als 1 mm Kriechen vom Ritz. Diese Leistung entspricht bequem oder übertrifft historische chromathaltige Systeme, während sie traditionelle Zinkphosphat bei vergleichbaren Trockenfilmdicken übertrifft.
Elektrochemische Impedanzspektroskopie (EIS)
EIS-Tests bieten ein klares Bild von der Langzeitbeständigkeit gegen Eintauchen. Beschichtungen, die mit Aluminiumtripolyphosphat verstärkt sind, halten hohe Filmwiderstandswerte ($R_f > 10^8 \ \Omega\cdot\text{cm}^2$) auch nach 30 Tagen Eintauchen in einer 3,5% NaCl-Lösung. Der Phasenwinkel in niederfrequenten Bereichen bleibt stabil, was bestätigt, dass der gebildete Eisenphosphat-Chelatkomplex aktiv das Eindringen von Elektrolyten an der Metalloberfläche stoppt.
Haftung und Blasenbildung Widerstand
ATP hilft, die direkte Haftung zwischen Schichten und auf dem Substrat unter feuchten Bedingungen zu erhalten. Laut ASTM D3359 Kreuzschnitt-Haftungsprotokollen halten ordentlich formulierte Grundierungen eine 5B-Haftung nach Salzsprühzyklen. Sie zeigen auch minimale Blasenbildung (ASTM D714 Bewertung 10/dicht) aufgrund der niedrigen wasserextrahierbaren Salzkonzentration von raffinierten ATP-Qualitäten.
7. Fehlersuche & FAQs
Im Folgenden finden Sie klare Antworten auf technische Fragen, die häufig von Formulierern, die mit Aluminiumtripolyphosphat-Pigmenten arbeiten, gestellt werden.
Q1: Was verursacht Viskositätsdrift oder Verdickung der Farbe bei der
Verwendung von Aluminiumtripolyphosphat, und wie kann es
gelöst werden?
A1: Unmodifizierte ATP-Oberflächen enthalten
saure Protonen, die mit basischen Harzkomponenten, Aminhärtern
oder empfindlichen rheologischen Additiven interagieren können. Dies kann
im Laufe der Zeit Viskositätsdrift oder Aussaat auslösen. Um dieses Problem zu
beheben, wechseln Sie zu einem modifizierten Aluminiumtripolyphosphat, das mit
basischen Metalloxiden oder organischen Beschichtungen behandelt wurde.
Zusätzlich sollte sichergestellt werden, dass die Mahlpaste einen alkalischen bis
neutralen pH-Wert beibehält, und wechseln Sie zu nicht-ionischen, hochmolekularen
Dispergieradditiven.
Q2: Kann Aluminiumtripolyphosphat Zinkphosphat in
schweren Spezifikationen vollständig ersetzen?
A2: Ja. ATP
dient regelmäßig als direkter, vollständiger Ersatz für Zinkphosphat. Da es
eine höhere passivierende Effizienz bietet, können Sie Zinkphosphat in der Regel
bei einem erheblich niedrigeren Ladegrad ersetzen – oft ersetzen 4% bis 6% ATP
12% bis 18% standardmäßiges Zinkphosphat nach Gesamtgewicht. Formulierer sollten
dann den Formelraum mit neutralen Extendern wie feinen Baryten oder lamellarem
Talk füllen.
Q3: Wie beseitigen Formulierer Flash-Rost, wenn sie ATP in
wasserbasierten Grundierungen auf Stahl verwenden?
A3: Flash-
Rostbildung tritt während der anfänglichen Trocknungsphase von wasserbasierten
Beschichtungen auf. Aluminiumtripolyphosphat passiviert durch ionische Reaktionen,
die nicht schnell genug sind, um die Oxidation während der Wasserverdampfung zu
stoppen. Kombinieren Sie eine oberflächenbehandelte ATP-Qualität mit 0,3% bis
0,8% eines organischen Amin-Carboxylat- oder nitritbasierten Flash-Rost-
Additivs. Halten Sie auch den pH-Wert der nassen Beschichtung bei etwa 8,5 bis
9,2, indem Sie ein stabiles flüchtiges Amin wie AMP-95 verwenden.
Q4: Beeinträchtigt Aluminiumtripolyphosphat die
Zwischenschichthaftung in Mehrschichtbeschichtungssystemen?
A4:
Nein, vorausgesetzt, die Pigmentvolumenkonzentration bleibt innerhalb der
Grenzen der kritischen Pigmentvolumenkonzentration (CPVC). Im Gegensatz zu
metallischen Zinkstaubgrundierungen, die lose Zinksalze auf der Oberfläche
bilden, die vor dem Überlackieren gereinigt werden müssen, bleibt ATP
innerhalb der vernetzten Matrix eingeschlossen. Es hinterlässt eine gleichmäßige,
saubere Oberfläche, die für Polyurethan-, Epoxid- oder Polysiloxan-
Überzüge geeignet ist.
Q5: Was ist der Hauptbetriebsunterschied zwischen
basischem ATP und modifiziertem ATP?
A5: Basisches ATP ist
reines Aluminiumtripolyphosphat ohne sekundäre Beschichtungen, was es in
wasserbasierten oder empfindlichen Harzformulierungen reaktiv machen kann.
Modifiziertes ATP ist mit Materialien wie Zinkoxid, Silica oder organischen
Phosphatbarrieren oberflächenbehandelt. Diese Behandlung mildert die
Oberflächenladung, senkt die aktive Feuchtigkeitsaufnahme und verbessert die
Dose-Stabilität in wasserbasierten Farben und empfindlichen Acrylaten.
8. Fazit und Anfragen
Aluminiumtripolyphosphat bietet modernen Beschichtungschemikern eine effektive, konforme Option zur Rostverhütung. Es überbrückt die Lücke zwischen alten, eingeschränkten toxischen Pigmenten und den anspruchsvollen Haltbarkeitszielen, die von modernen Schutzstandards festgelegt werden. Durch die Verwendung von ATPs kontrollierter Chelatbildung, stabiler pH-Stabilisierung und Barriereverpackung kann Ihr Team langlebige industrielle Grundierungen entwerfen, die für marine, Transport- und Baustahlanwendungen geeignet sind.
Bei Xinsheng entwickeln und liefern wir maßgeschneiderte Antikorrosionspigmente, einschließlich hochreiner Aluminiumtripolyphosphat-Grade, die für anspruchsvolle lösungsmittelbasierte und wasserbasierte Systeme konzipiert sind. Unser Laborpersonal kann Ihre Systemanforderungen bewerten, Ausgangsformulierungen vorschlagen und Probleme mit der Pigmentdispersion oder -stabilität lösen.
Bereit, Ihre Grundierungsformulierungen zu verbessern? Kontaktieren Sie noch heute unser technisches Vertriebsteam, um eine Probe anzufordern, umfassende technische Datenblätter (TDS) zu erhalten oder Ihre individuellen Formulierungsanforderungen zu besprechen.