
Las regulaciones ambientales continúan remodelando la industria de recubrimientos protectores. Directivas como REACH y RoHS restringen el uso de metales pesados, obligando a los formuladores a alejarse de los cromatos hexavalentes, compuestos de plomo e incluso pigmentos estándar a base de zinc. Los químicos de recubrimientos modernos necesitan pigmentos anti-corrosión de alta eficiencia y no tóxicos que funcionen bien en entornos exigentes sin violar el cumplimiento ambiental.
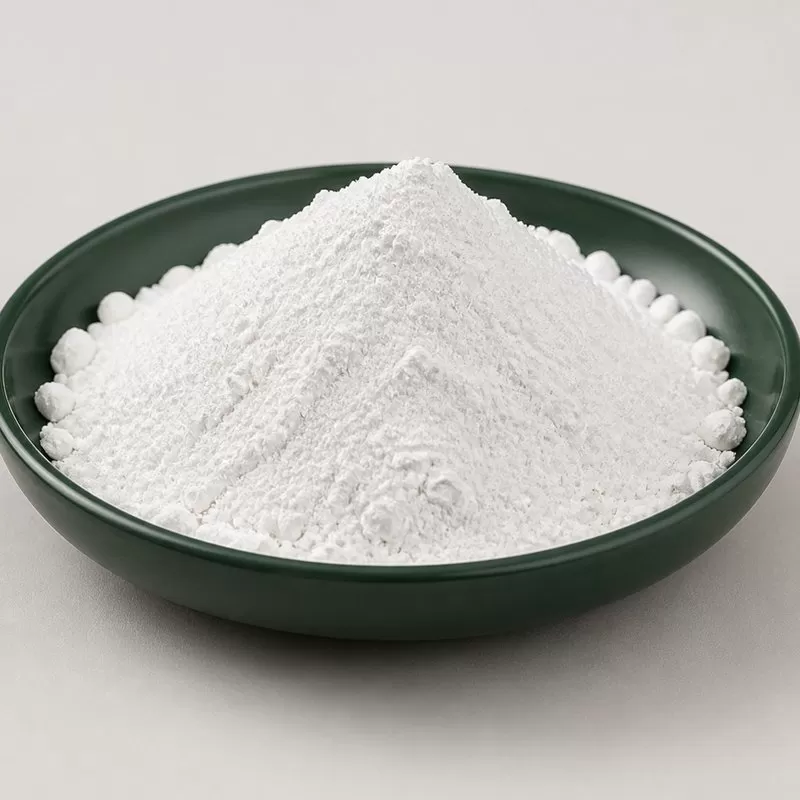
El tripolifosfato de aluminio ha ocupado este vacío como una solución sostenible y establecida. Conocido en toda la industria como ATP, este fosfato condensado sintético proporciona pasivación química activa y mejora de barrera. Fabricantes como Xinsheng producen grados especializados de este pigmento blanco para ayudar a los formuladores a alcanzar objetivos de niebla salina a largo plazo en imprimaciones industriales a base de agua y disolventes.
Si está reingenierizando sus formulaciones de imprimación o buscando una alternativa efectiva de fosfato de zinc, revise los parámetros técnicos a continuación o contacte directamente a nuestro equipo de ventas técnicas para solicitar un lote de muestra para pruebas de banco.
1. El Cambio a Pigmentos Anti-Corrosión No Tóxicos
Durante décadas, el cromato de estroncio, el cromato de zinc básico y el plomo rojo dominaron la prevención de corrosión en condiciones severas. Pasivaron superficies de acero de manera efectiva. Sin embargo, su extrema toxicidad y persistencia ambiental provocaron severas prohibiciones regulatorias. El fosfato de zinc estándar se convirtió en el reemplazo inicial. Sin embargo, los formuladores descubrieron rápidamente sus limitaciones funcionales, incluyendo baja solubilidad, cinética de pasivación lenta y rendimiento inconsistente en niebla salina bajo exposición industrial intensa.
El tripolifosfato de aluminio representa una química de fosfato condensado de segunda generación. En lugar de depender meramente de la disolución lenta de iones de zinc, ATP aprovecha cadenas de polifosfato condensadas que reaccionan directamente con sustratos metálicos. Este proceso químico activo produce interfaces protectoras duraderas incluso bajo construcciones de película delgada.
Definición: El tripolifosfato de aluminio es un pigmento anti-corrosión blanco, sintético y no tóxico con la estructura química básica AlH2P3O10·2H2O. Sirve como un agente activo anti-óxido en imprimaciones y recubrimientos directos al metal (DTM) al liberar iones de fosfato condensado que pasivan el sustrato metálico.
2. Características Químicas y Físicas de ATP
Formular con éxito con tripolifosfato de aluminio requiere un firme entendimiento de su química estructural y configuración cristalina. El material no es una simple mezcla de ortofosfatos; es un complejo de coordinación condensado con precisión.
Estructura Molecular y Síntesis
La fórmula química estándar para el tripolifosfato de aluminio es AlH2P3O10·2H2O. El anión tripolifosfato (P3O10)5− consiste en tres tetraedros de fosfato unidos por átomos de oxígeno compartidos. Los cationes de aluminio (Al3+) se coordinan dentro de esta red polimérica, equilibrando la carga junto con protones ácidos.
Este marco de fosfato condensado ofrece dos beneficios principales: liberación controlada de iones y resistencia térmica constante. El compuesto permanece térmicamente estable hasta aproximadamente 300°C, lo que lo hace adecuado para sistemas de curado ambiental estándar, así como para esmaltes de horneado a alta temperatura y recubrimientos de bobinas.
Propiedades Físicas y Químicas
ATP generalmente se presenta como un polvo blanco fino. Sus métricas físicas básicas incluyen:
- Fórmula Química: AlH2P3O10·2H2O
- Apariencia: Polvo blanco brillante
- Blancura: > 92%
- Absorción de Aceite: 25 – 40 g/100g
- Densidad: 2.6 – 3.0 g/cm³
- pH Acuoso (slurry al 10%): 5.5 – 7.0
- Solubilidad en Agua: Baja (< 0.05 g/100ml a 20°C)
- Índice de Refracción: Aproximadamente 1.55 – 1.60
Debido a su color blanco limpio y su índice de refracción moderado, los formuladores pueden teñir fácilmente imprimaciones en grises, pasteles o colores de seguridad. Esto le da a ATP una ventaja práctica sobre opciones anti-corrosión oscuras o teñidas como los óxidos de hierro o plumbato de calcio.
Tripolifosfato de Aluminio Modificado
El ATP estándar a veces puede exhibir una rápida hidratación temprana en ambientes de alta humedad, lo que puede llevar a problemas de estabilidad en el envase o corrosión rápida en sistemas sensibles al agua. Para resolver esto, los productores químicos fabrican grados de tripolifosfato de aluminio modificado. Estos grados sufren modificaciones en la superficie, integrando comúnmente sílice, complejos orgánicos de zinc o compuestos de tierras alcalinas.
La modificación de la superficie modera la tasa de disolución inicial de los iones polifosfato. Equilibra los protones ácidos en la superficie del pigmento, amortigua el pH dentro de la matriz de pintura y mejora la compatibilidad con emulsiones acrílicas y epóxicas a base de agua.
3. Mecanismo de Inhibición de la Corrosión
El mecanismo anti-corrosión del tripolifosfato de aluminio se basa en una acción de tres frentes: quelación activa, amortiguación in-situ y formación de barreras físicas.
Quelación Anódica y Pasivación de Superficie
Cuando la humedad se difunde a través de una película de pintura seca hasta el sustrato de acero, la red de tripolifosfato se hidrata lentamente. Se disocia y libera aniones de tripolifosfato (P3O10)5−.
A medida que los iones ferrosos (Fe2+) comienzan a formarse en sitios anódicos, los grupos de tripolifosfato los quelan instantáneamente. Esta reacción genera una capa de pasivación organometálica/fosfato insoluble, densa y amorfa, a menudo caracterizada como un complejo de fosfato de hierro-aluminio hidratado:
Fe2+ + AlH2P3O10 + H2O → Fe[Al(PO4)3] complejo + 2H+
Esta deposición química actúa como una dura barrera anódica que detiene la transferencia de electrones y detiene la disolución metálica justo en la superficie del sustrato.
Hidrólisis y Amortiguación de Interfaz
A medida que la corrosión atmosférica continúa, los microambientes locales en la interfaz recubrimiento-acero tienden a volverse ácidos debido a la aireación diferencial catódica-anódica. ATP maneja esto a través de la hidrólisis progresiva. Las cadenas de polifosfato se descomponen lentamente en grupos de pirofosfato y ortofosfato, consumiendo iones hidronio en exceso y previniendo la acidificación localizada agresiva.
Además, los iones de aluminio en sí mismos actúan como ácidos de Lewis débiles que interactúan con iones hidroxilo (OH−) generados en zonas catódicas, estableciendo un equilibrio que protege la interfaz resina-metal de la delaminación catódica.
Mejora de Barrera e Intercambio Iónico
Las partículas de ATP presentan una morfología cristalina distinta que alarga el camino de difusión para agentes corrosivos como agua, oxígeno y iones de cloruro. En entornos cargados de sales, los grupos de fosfato participan en un comportamiento de intercambio iónico, capturando iones de cloruro libres y atrapándolos dentro del complejo de fosfato en desarrollo. Esto reduce significativamente el ampollamiento típicamente desencadenado por la migración de cloruro.
4. ATP vs. Pigmentos Anti-Corrosión Tradicionales
Seleccionar el pigmento anti-corrosión adecuado generalmente se reduce a tres factores: seguridad regulatoria, eficiencia de costos y durabilidad en el campo. La tabla a continuación compara el tripolifosfato de aluminio con alternativas convencionales:
| Atributo de Rendimiento | Tripolifosfato de Aluminio (ATP) | Fosfato de Zinc Estándar | Cromato de Estroncio / Zinc |
|---|---|---|---|
| Toxicidad y Cumplimiento | No tóxico, libre de metales pesados, conforme a REACH | Riesgos de ecotoxicidad para ambientes acuáticos | Extremadamente tóxico, carcinogénico (prohibido en los principales mercados) |
| Eficiencia de Corrosión | Muy alta (se requiere baja carga efectiva) | Moderada a baja (requiere alta carga de pigmento) | Alta (estándar histórico) |
| Velocidad de Pasivación | Rápida pasivación de película inicial | Tasa de disolución de iones lenta | Pasivación instantánea |
| Carga Recomendada | 3% – 8% del peso total de la fórmula | 10% – 25% del peso total de la fórmula | 8% – 15% del peso total de la fórmula |
| Adhesión No Ferrosa | Excelente en Galvanizado, Aluminio, Acero | Regular en acero, pobre en aluminio | Excelente en metales ligeros |
| Tono de Recubrimiento | Blanco Puro (fácil de teñir) | Blanco sucio a blanco | Amarillo / Verde Brillante |
Mientras que el fosfato de zinc estándar exige concentraciones de volumen de pigmento de película seca (PVC) entre 15% y 25% para ofrecer una protección adecuada, el tripolifosfato de aluminio logra resultados superiores con una carga de 3% a 8%. Esta amplia diferencia en la dosificación libera espacio en la fórmula, permitiendo a los formuladores reducir costos de materias primas o añadir extensores funcionales como óxido de hierro micáceo o sulfato de bario precipitado.
5. Mejores Prácticas de Formulación para Recubrimientos Industriales
Formular con tripolifosfato de aluminio es sencillo una vez que se tiene en cuenta su actividad iónica y área de superficie. A continuación se presentan pautas probadas en laboratorio desarrolladas a partir del trabajo junto a mezcladores industriales y técnicos de pintura.
Compatibilidad de Resinas
El tripolifosfato de aluminio funciona sin problemas en un amplio rango de aglutinantes modernos:
- Sistemas Epóxicos de Dos Componentes: Ideal para imprimaciones marinas de alta resistencia, pisos industriales y recubrimientos de mantenimiento de acero estructural. El ATP combina bien con endurecedores de poliamida, fenolamina y poliamidoamina.
- Dispersiones Acrílicas y de Poliuretano a Base de Agua (PUDs): El ATP modificado proporciona fuertes propiedades anticorrosivas en imprimaciones de bajo VOC, siempre que el sistema húmedo esté debidamente tamponado contra la oxidación por humedad.
- Alquídicos de Aceite Corto/Medio: Proporciona una retención de color limpia y previene la corrosión bajo la película en imprimaciones metálicas industriales estándar.
- Poliuretanos: Excelente opción para recubrimientos arquitectónicos y comerciales directos al metal (DTM).
Optimización de Dosificación
Debido a que el ATP es químicamente reactivo, no se recomiendan niveles excesivos. Cantidades altas pueden introducir sensibilidad excesiva al agua o causar un ligero espesamiento del paquete. Los formuladores deben realizar una escalera de optimización dentro de los siguientes parámetros:
- Imprimaciones Industriales de Alta Resistencia (Epóxico/Poliuretano): 4.0% – 8.0% del peso total de la formulación.
- Recubrimientos de Mantenimiento de Carga Ligera a Media: 3.0% – 5.0% por peso.
- Sistemas Directos al Metal (DTM): 2.5% – 4.5% por peso.
Protocolos de Dispersión y Molienda
Los cristales de tripolifosfato dependen de su tamaño de partícula estructurado para funcionar de manera efectiva. El sobre-molienda puede aplastar su estructura cristalina, mientras que la sub-dispersión deja aglomerados que comprometen la densidad de la barrera de la película.
- Equipo de Molienda: Los molinos de perlas estándar, molinos de cesta o molinos de arena horizontales funcionan mejor.
- Finura de Dispersión: Apunte a una clasificación de medidor de molienda de 20 a 30 micrones (Hegman 6 a 6.5) para imprimaciones de alto rendimiento.
- Control de Temperatura: Mantenga la temperatura de su lechada de molienda por debajo de 55°C (131°F). Un exceso de acumulación térmica durante el procesamiento puede inducir deshidratación parcial de los cristales de tripolifosfato, desestabilizando su formulación.
- Aditivos Dispersantes: Utilice agentes dispersantes de copolímero acrílico no iónico o estructurado. Los copolímeros de bloque de alto peso molecular estabilizan la carga del pigmento sin causar picos de viscosidad.
Recubrimientos a Base de Agua y Ajustes para Anti-Rust Flash
En la formulación de recubrimientos a base de agua, el tripolifosfato de aluminio estándar puede atraer trazas ácidas hacia la fase líquida inicial durante la evaporación del agua. Si se aplica directamente sobre acero suave limpio por chorro, esto puede provocar oxidación flash.
Para evitar este problema, los químicos de pintura deben tomar dos pasos: primero, seleccionar un grado de ATP modificado y neutralizado en superficie como los fabricados por Xinsheng; segundo, añadir del 0.2% al 0.5% de un inhibidor de oxidación flash líquido activo (como una mezcla a base de nitrito de sodio, complejo de amina orgánica o sal de carboxilato) en la fase de dilución.
Mezclas de Extensores Sinérgicos
El tripolifosfato de aluminio funciona mejor cuando se combina con rellenos funcionales complementarios:
- Sulfato de Bario Precipitado (Blanc Fixe): Mejora la densidad de empaque, controla el brillo general y mantiene equilibrados los costos de materia prima.
- Talc o Mica Laminar: Las partículas en forma de placa se combinan con ATP para crear un laberinto físico que bloquea la entrada de humedad mientras ATP pasiviza el acero.
- Óxido de Hierro Micáceo (MIO): Opción estándar para recubrimientos intermedios marinos; se combina de manera efectiva con ATP en la capa de imprimación para resistir
neblina salina agresiva.
6. Pruebas de Rendimiento y Normas de la Industria
Los laboratorios de recubrimientos califican el rendimiento de las imprimaciones a base de ATP utilizando exposición acelerada estándar y diagnósticos electroquímicos.
Prueba de Rocío de Sal Neutro ASTM B117
En imprimaciones de epoxi de poliamida 2K estándar probadas en paneles de acero laminado en frío (CRS) con un grosor de película seca (DFT) de 75 micrones, las formulaciones que utilizan 6% de ATP modificado superan rutinariamente de 1,000 a 1,500 horas de exposición con menos de 1 mm de deslizamiento desde el rasguño. Este rendimiento se iguala o supera cómodamente los sistemas históricos que contienen cromato mientras supera al fosfato de zinc tradicional en construcciones de película seca equivalentes.
Espectroscopia de Impedancia Electroquímica (EIS)
Las pruebas de EIS proporcionan una imagen clara de la durabilidad a largo plazo en inmersión. Los recubrimientos fortificados con tripolifosfato de aluminio mantienen altos valores de resistencia de película ($R_f > 10^8 \ \Omega\cdot\text{cm}^2$) incluso después de 30 días de inmersión en una solución de NaCl al 3.5%. El ángulo de fase en dominios de baja frecuencia permanece estable, verificando que el complejo de quelato de fosfato de hierro formado detiene activamente la filtración de electrolitos en la interfaz metálica.
Adhesión y Resistencia al Ampollamiento
ATP ayuda a preservar la adhesión directa entre capas y al sustrato en ambientes húmedos. De acuerdo con los protocolos de adhesión de cruzado ASTM D3359, las imprimaciones formuladas correctamente mantienen una adhesión de 5B después de los ciclos de pulverización de sal. También demuestran un ampollamiento mínimo (evaluación ASTM D714 10/denso) debido a la baja concentración de sal extraíble en agua de los grados de ATP refinados.
7. Solución de Problemas y Preguntas Frecuentes
A continuación se presentan respuestas claras a preguntas técnicas que frecuentemente encuentran los formuladores que trabajan con pigmentos de tripolifosfato de aluminio.
Q1: ¿Qué causa la deriva de viscosidad o el espesor de la pintura al usar tripolifosfato de aluminio, y cómo se puede resolver?
A1: Las superficies de ATP no modificadas contienen protones ácidos que pueden interactuar con componentes de resina básicos, curativos de amina o aditivos reológicos sensibles. Esto puede desencadenar deriva de viscosidad o siembra con el tiempo. Para eliminar este problema, cambie a un tripolifosfato de aluminio modificado tratado con óxidos metálicos básicos o recubrimientos orgánicos. Además, asegúrese de que la pasta de molienda mantenga un pH alcalino a neutro, y cambie a aditivos dispersantes no iónicos de alto peso molecular.
Q2: ¿Puede el tripolifosfato de aluminio reemplazar completamente al fosfato de zinc en especificaciones de alta resistencia?
A2: Sí. ATP sirve regularmente como un reemplazo directo y completo del fosfato de zinc. Debido a que ofrece una mayor eficiencia de pasivación, generalmente puede reemplazar el fosfato de zinc a un nivel de carga sustancialmente más bajo—frecuentemente 4% a 6% de ATP reemplaza 12% a 18% de fosfato de zinc estándar por peso total. Los formuladores deben luego rellenar el espacio de la fórmula con extensores neutros como baritas finas o talco lamelar.
Q3: ¿Cómo eliminan los formuladores el óxido de arranque al usar ATP en imprimaciones a base de agua aplicadas sobre acero?
A3: El óxido de arranque ocurre durante la fase inicial de secado de los recubrimientos a base de agua. El tripolifosfato de aluminio pasiva a través de reacciones iónicas, que no son lo suficientemente rápidas para detener la oxidación durante la evaporación del agua. Combine un grado de ATP tratado en superficie con 0.3% a 0.8% de un aditivo de óxido de arranque a base de amina-carboxilato u nitrito. Además, mantenga el pH del recubrimiento húmedo alrededor de 8.5 a 9.2 usando una amina volátil estable como AMP-95.
Q4: ¿El tripolifosfato de aluminio afecta la adhesión entre capas en sistemas de recubrimiento de múltiples capas?
A4: No, siempre que la concentración de volumen de pigmento se mantenga dentro de los límites críticos de concentración de volumen de pigmento (CPVC). A diferencia de las imprimaciones de polvo de zinc metálico, que forman sales de zinc sueltas en la superficie que requieren barridos antes de la capa superior, ATP permanece bloqueado dentro de la matriz reticulada. Deja atrás una superficie uniforme y limpia adecuada para capas superiores de poliuretano, epoxi o polisiloxano.
Q5: ¿Cuál es la principal diferencia operativa entre ATP básico y ATP modificado?
A5: El ATP básico es tripolifosfato de aluminio puro sin recubrimientos secundarios, lo que puede hacerlo reactivo en formulaciones de resina a base de agua o sensibles. El ATP modificado está tratado en superficie con materiales como óxido de zinc, sílice o barreras de fosfato orgánico. Este tratamiento tempera la carga superficial, reduce la absorción activa de humedad y mejora la estabilidad en lata en pinturas a base de agua y acrílicos sensibles.
8. Conclusión e Inquiries
El tripolifosfato de aluminio proporciona a los químicos de recubrimientos modernos una opción efectiva y conforme para la prevención del óxido. Cierra la brecha entre los antiguos pigmentos tóxicos restringidos y los exigentes objetivos de durabilidad establecidos por los estándares de protección modernos. Al utilizar la quelación controlada de ATP, la estabilización constante del pH y el empaquetado de barrera, su equipo puede diseñar imprimaciones industriales duraderas adecuadas para aplicaciones marinas, de tránsito y de acero estructural.
En Xinsheng, diseñamos y suministramos pigmentos anticorrosivos a medida, incluidos grados de tripolifosfato de aluminio de alta pureza diseñados para sistemas exigentes a base de disolventes y a base de agua. Nuestro personal de laboratorio puede evaluar las especificaciones de su sistema, sugerir formulaciones iniciales y resolver problemas de dispersión o estabilidad de pigmentos.
¿Listo para mejorar sus formulaciones de imprimación? Contacte a nuestro equipo de ventas técnicas hoy para solicitar una muestra, recibir hojas de datos técnicos (TDS) completas o discutir sus requisitos de formulación personalizada.